Druk 3D z metalu a CNC – kiedy wybrać technologię addytywną, a kiedy ubytkową?

16 listopada 2026

Druk 3D z metalu czy obróbka CNC? Obie metody pozwalają stworzyć wysokiej jakości komponenty metalowe, jednak różnią się zastosowanymi narzędziami i procesem produkcyjnym. Zacznijmy od krótkiego wyjaśnienia – druk 3D to technologia addytywna, w której materiał jest nakładany warstwa po warstwie, dzięki czemu detal od razu powstaje w finalnym kształcie. Obróbka CNC to technologia ubytkowa, czyli taka, w której z bloku materiału narzędzie skrawające usuwa naddatek materiału aż do momentu uzyskania zaprojektowanej geometrii.


Druk 3D – technologia addytywna. Jak wygląda proces wytwarzania elementów metalowych?


W technologii DMLS (Direct Metal Laser Sintering) laser selektywnie przetapia kolejne warstwy proszku metalowego. Ta metoda daje projektantom o wiele więcej możliwości i swobody w projektowaniu produktów o nietypowej geometrii z kanałami konformalnymi, struktur kratownicowych, łączeniu kilku komponentów w jeden większy element czy optymalizacji topologicznej zmniejszającej masę detalu.

Duża komora robocza w systemie EOS, na której pracujemy w AMTH to jeden z największych systemów do druku 3D z metalu w Polsce. Posiadany przez nas system to 2 maszyny, które pozwalają drukować elementy wielkogabarytowe lub całe serie w jednym cyklu; detale średniej wielkości powstają na maszynie EOS M290 (250 x 250 x 325 mm). Materiały, które są używane, to m.in. aluminium, stal narzędziowa i nierdzewna, tytan oraz stopy niklu i miedzi. Wytrzymałość wydruków jest porównywalna, a często jest nawet wyższa niż elementów wytwarzanych tradycyjnie. Dodatkowo druk 3D zapewnia bardzo dużą precyzję wymiarową.


Obróbka CNC – technologia ubytkowa


Obróbka CNC to sprawdzony standard przemysłowy – toczenie, frezowanie i elektrodrążenie sterowane numerycznie zapewniają bardzo dużą precyzję wymiarową, powtarzalność i wysoką jakość powierzchni. Wyposażenie centrum badawczo-rozwojowego AMTH to pionowe centrum obróbcze DM1052 o mocy 15 kW, ze stołem 950 x 510 mm i wrzecionem 10 000 obr./min, umożliwiające precyzyjne frezowanie złożonych detali, a wielofunkcyjna tokarka CNC – obróbkę elementów osiowosymetrycznych oraz detali obrotowych o długości toczenia do 500 mm. Przy materiałach trudno skrawalnych, jak stal hartowana czy węgliki spiekane, wykorzystujemy elektrodrążarkę drutową SC550.


Druk 3D a CNC – porównanie obu metod


Zastanawiając się nad tym, czy wybrać druk 3D czy technologię ubytkową, wspólnie przyjrzyjmy się charakterystycznym cechom obu technologii. Przygotowaliśmy tabelę, w której omawiamy oba procesy.

Kryterium Druk 3D z metalu (technologia addytywna) Obróbka CNC (technologia ubytkowa)
Zasada działania Nakładanie materiału warstwa po warstwie z proszku metalowego Usuwanie naddatku materiału z bloku wyjściowego
Swoboda uzyskania dowolnej geometrii Bardzo wysoka – kanały wewnętrzne, kratownice, integracja części Ograniczona dostępem narzędzia do obrabianych powierzchni
Dokładność i jakość powierzchni Dobra; powierzchnie funkcyjne często wymagają obróbki wykańczającej Bardzo wysoka dokładność wymiarowa i gładkość powierzchni
Zużycie materiału Minimalne odpady – kształt bliski finalnemu na każdym etapie procesu Znaczne straty surowca w postaci wiórów
Opłacalna wielkość serii Prototypy, produkcja jednostkowa i krótkie serie Serie średnie i duże, produkcja powtarzalna
Czas wdrożenia Krótki – bez oprzyrządowania, prosto z modelu CAD Wymaga programowania, mocowań i przezbrojeń
Masa detalu Możliwa dość duża redukcja masy Wysoka masa wynika z geometrii możliwej do uzyskania skrawaniem


Kiedy wybrać technologię addytywną, a kiedy ubytkową?


Druk 3D z metalu to doskonały wybór, gdy liczy się złożona geometria, redukcja masy, konsolidacja podzespołów lub szybkie przejście od projektu do prototypu oraz precyzja wykonania. To naturalny wybór dla produkcji jednostkowej i krótkoseryjnej, części zamiennych na żądanie oraz komponentów niewykonalnych metodami konwencjonalnymi.

Obróbka CNC pozostaje doskonałym wyborem wszędzie tam, gdzie wymagane są wąskie tolerancje, wysoka gładkość powierzchni i pełna powtarzalność w większych seriach. Proste geometrie, elementy osiowosymetryczne i detale z dostępnych półfabrykatów zwykle taniej i szybciej powstaną na obrabiarce CNC.

W przemyśle decyzja druk 3D czy CNC coraz częściej oznacza łączenie obu tych technologii, a nie wybór jednej lub drugiej. Wydrukowany detal o zoptymalizowanej geometrii może trafić na naszą obrabiarkę, gdzie powierzchnie funkcyjne, takie jak gniazda łożysk, gwinty, płaszczyzny przylegania, uzyskują finalne tolerancje. Dostępność obu technologii w jednym miejscu jak AMTH pozwala skrócić łańcuch dostaw i czas realizacji zlecenia.

Podsumowując, nie ma uniwersalnej odpowiedzi, która technologia jest lepsza – addytywna czy ubytkowa. O wyborze decydują geometria detalu, materiał, wielkość serii, tolerancje i budżet. Najlepsze efekty daje łączenie obu metod, czyli swobody projektowej druku 3D z metalu oraz precyzji obróbki CNC.

Masz projekt i zastanawiasz się, która technologia będzie dobrym wyborem? Skontaktuj się z nami mailowo office@amth.pl, chętnie pomożemy dobrać odpowiednie rozwiązanie do Twojego detalu.
Autor: Alina Leśniewska • 16 listopada 2026
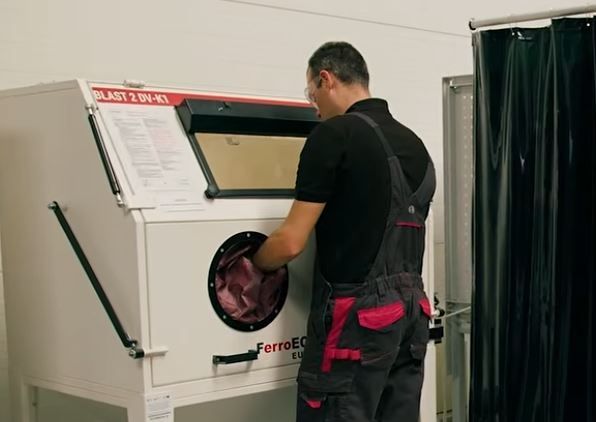
Post-processing w druku 3D z metalu to etap, o którym rzadko mówi się głośno, a który w praktyce decyduje o tym, czy wydrukowany element stanie się wysokiej klasy częścią maszyny. Detal opuszczający komorę roboczą drukarki DMLS, którą wykorzystujemy w pracy z metalami w AMTH, jest metalurgicznie gotowy – jego wytrzymałość jest tak duża, jak elementów wytwarzanych metodami konwencjonalnymi np. na obrabiarce CNC, ale wymaga jeszcze sekwencji dodatkowych czynności – usunięcia podpór, obróbki cieplnej, wykończenia powierzchni oraz w wielu przypadkach obróbki CNC i nałożenia powłoki ochronnej. Dopiero obróbka końcowa wydruków 3D z metalu pozwala nam zamieniać surowy wydruk w komponent spełniający wymagania dokumentacji technicznej. W AMTH posiadamy jeden z największych systemów do tego typu zadań, a post-processing wykonują doświadczeni inżynierowie. Odcięcie od platformy i obróbka cieplna Pierwszym krokiem po zakończeniu wydruku jest oddzielenie detalu od platformy roboczej oraz usunięcie podpór. Zanim to jednak wykonamy, element często przechodzi odprężanie — wygrzewanie redukujące naprężenia własne, które powstają podczas szybkiego, miejscowego topienia i krzepnięcia proszku warstwa po warstwie. Pominięcie tego etapu grozi deformacją detalu po odcięciu komponentu od platformy. Dodatkowo w AMTH stale rozwijamy tę technologię, dokładnie analizując cały proces. Obróbka po druku 3D metalem w AMTH obejmuje również ujednolicenie powierzchni. Surowy wydruk DMLS ma charakterystyczną, ziarnistą fakturę o chropowatości wyższej niż powierzchnie obrabiane skrawaniem. Podczas piaskowania usuwamy resztki niespieczonego proszku i ślady po podporach, sprawiając, że detal ma jednolitą, matową powierzchnię. Uzupełnieniem może być peening (szkiełkowanie) – kulowanie drobnym śrutem szklanym, które zagęszcza i wzmacnia warstwę wierzchnią, jednocześnie przygotowując ją przed nałożeniem powłoki ochronnej. Obróbka CNC powierzchni funkcyjnych Tam, gdzie dokumentacja techniczna wymaga wąskich tolerancji – gniazda łożysk, powierzchnie przylegania, otwory pasowane, gwinty – wydruk trafia na obrabiarkę. Pionowe centrum obróbcze CNC o mocy 15 kW (3+1 osi, stół 950 x 510 mm, wrzeciono 10 000 obr./min) w AMTH frezuje powierzchnie funkcyjne z wysoką dokładnością wymiarową, a wielofunkcyjna tokarka CNC obrabia elementy osiowosymetryczne o długości toczenia do 500 mm. Najbardziej wymagające kontury, także w materiałach trudno skrawalnych, można wykonać elektrodrążarką drutową SC550. Połączenie druku 3D z obróbką ubytkową pozwala uzyskać detal łączący swobodę projektowania geometrii z precyzją obrabiarek CNC. Co ważne, obróbkę końcową planujemy już na etapie projektowania detalu. Powierzchnie, które będą frezowane lub toczone, powinny otrzymać w modelu CAD odpowiedni naddatek obróbkowy, a orientacja wydruku na platformie uwzględniać zarówno rozmieszczenie podpór, jak i późniejsze bazowanie detalu na obrabiarce. Takie podejście pozwala nam skracać czas post-processingu, ograniczać liczbę mocowań i minimalizować ryzyko, że po obróbce zabraknie materiału na powierzchni funkcyjnej. Niklowanie chemiczne – ochrona przed korozją i zużyciem Niklowanie chemiczne (bezprądowe, ENP) Ni-P o zawartości 6–9% fosforu, realizujemy według normy ASTM B733-22, pokrywając równomierną warstwą nawet skomplikowane kształty – a właśnie takie najczęściej powstają w druku 3D. Powlekane są elementy o objętości do ok. 0,5 m3, standardowo warstwą o grubości 25 µm. Proces możemy uzupełnić odprężaniem przed niklowaniem i po nim (redukcja kruchości wodorowej) oraz wygrzewaniem w atmosferze ochronnej azotu lub argonu, co pozwala m.in. zwiększyć twardość powłoki. Kontrola jakości jako ostatni etap procesu Każdy etap post-processingu możemy zweryfikować pomiarowo: chropowatość powierzchni badamy przyrządem Waveline W10, twardość – nieniszczącym twardościomierzem eHandy Esatest, grubość i skład powłoki – spektrometrem fluorescencyjnym FISHER X-RAY XAN 222, a odporność korozyjną – komorą solną SALT-CAB 250 według ISO 9227. Analizę wizualną powierzchni umożliwia nam dodatkowo mikroskop metalurgiczny. Dzięki temu obróbkę końcową wydruków 3D z metalu kończymy sprawdzonym wynikiem badania. Post-processing w druku 3D z metalu w AMTH nie jest dodatkiem, lecz integralną częścią technologii addytywnej: odprężanie i obróbka cieplna stabilizują strukturę materiału, piaskowanie ujednolica powierzchnię, obróbka CNC nadaje finalne tolerancje, a niklowanie chemiczne chroni detal przed korozją i zużyciem. Gdy wszystkie te etapy, wraz z kontrolą jakości, odbywają się w jednym zakładzie tak jak w AMTH, skraca się czas realizacji projektu i znika ryzyko związane z transportem detalu między zakładami. Planujesz wdrożenie wydruków 3D z metalu i chcesz wiedzieć, jaka obróbka po druku 3D metalem będzie potrzebna w Twoim projekcie? Skontaktuj się z nami: office@amth.pl.
15 listopada 2026
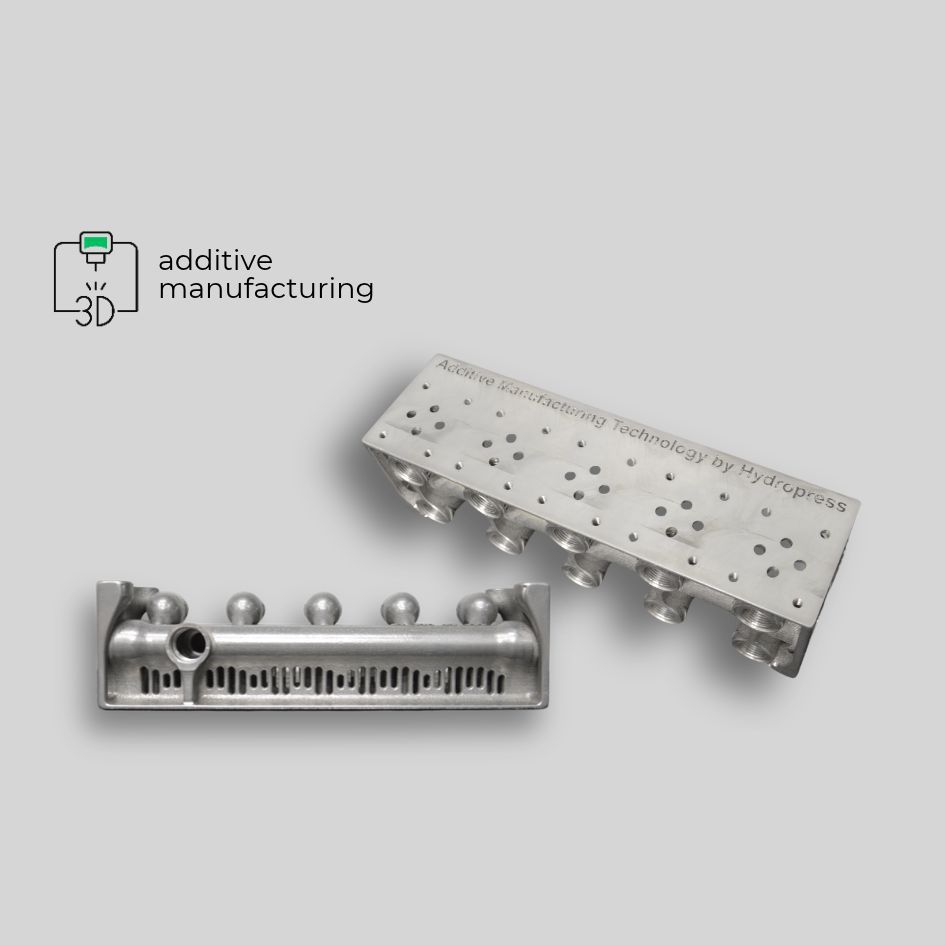
Druk 3D z metalu w hydraulice siłowej to dla AMTH jeden z najważniejszych obsługiwanych sektorów. Praca naszego centrum bazuje na technologii DMLS (Direct Metal Laser Sintering) i stosowaniu drukarki EOS M400 o komorze roboczej 400 x 400 x 400 mm, jednej z największych maszyn do druku 3D z metalu w Polsce. To właśnie na komponentach hydraulicznych można zobaczyć pełnię możliwości technologii addytywnej. Dlaczego druk 3D zmienia projektowanie elementów hydraulicznych? Klasyczny blok hydrauliczny powstaje przez wiercenie prostopadłych kanałów w pełnym materiale. Konsekwencje znają wszyscy projektanci – kanały technologiczne wymagające zaślepek, ostre załamania przepływu, generujące straty ciśnienia i turbulencje oraz masa bloku wynikająca z geometrii możliwej do wywiercenia, a nie z rzeczywistych wymogów konstrukcji czy specyfiki projektu. Technologia addytywna, z którą pracujemy w AMTH, pozwala na to, by w kanały wewnętrzne wprowadzić czynnik roboczy płynnymi łukami, dokładnie tam, gdzie wymaga tego układ – bez zaślepek i zbędnych połączeń, które zawsze są potencjalnymi miejscami przecieku. Kilka komponentów możemy zintegrować w jedną, dużą strukturę. Rezultatem jest lżejszy i bardziej kompaktowy element z korzystniejszą charakterystyką przepływu. Druk 3D części hydraulicznych – co można wytwarzać tą technologią? Druk 3D części hydraulicznych obejmuje szeroki zakres komponentów: bloki i rozdzielacze o zoptymalizowanych kanałach, korpusy zaworów, elementy wykonawcze, prototypy nowych konstrukcji oraz części zamienne dostępne na żądanie – bez oprzyrządowania i bez oczekiwania na odlew. Duża komora robocza, którą wykorzystujemy w AMTH, pozwala przy tym wydrukować całą krótką serię detali w jednym cyklu, co sprawia, że ta technologia jest opłacalna nie tylko przy prototypach. Dostępne materiały, czyli m.in. stal narzędziowa i nierdzewna, aluminium, tytan oraz stopy niklu i miedzi, pozwalają dobrać tworzywo odpowiednio do ciśnienia, medium i środowiska pracy, a wytrzymałość wydruków jest porównywalna, a niekiedy wyższa niż elementów wytwarzanych innymi metodami, bardziej konwencjonalnymi. Inną, oddzielną kategorią zastosowań druku 3D z metalu w hydraulice siłowej jest szybkie prototypowanie. Iteracja konstrukcji, która przy odlewie wymagałaby tygodni oczekiwania na formę, w technologii addytywnej sprowadza się do wydrukowania kolejnej wersji detalu bezpośrednio z modelu CAD. To znacząco skraca cykl rozwoju nowego produktu i pozwala testować warianty konstrukcyjne, zanim zapadnie decyzja o produkcji seryjnej. Warto wiedzieć, że w technologii addytywnej możemy wytworzyć również elementy, które już nie są dostępne w sprzedaży lub brakuje dokumentacji technicznej, bazując na inżynierii odwrotnej. To proces, który pozwala nam na zdigitalizowanie istniejącego elementu oraz odtworzenie jego geometrii w CAD i następnie przeprojektowanie go, dostosowując do specyfiki technologii addytywnej. W ten sposób część zamienna staje się jednocześnie częścią ulepszoną. Od symulacji CAD po próbę ciśnieniową, czyli badania hydrauliki siłowej w AMTH Element hydrauliczny musi przejść próbę wytrzymałościową i próbę szczelności, dlatego wydrukowane komponenty trafiają na specjalistyczną stację do statycznych prób ciśnieniowych o mocy 66 kW i wydajności 9–98 dm³/min, generującą ciśnienie robocze do 350 bar (420 bar w piku) przy pełnym zakresie wydajności. Do prób wymagających jeszcze wyższych wartości w AMTH używamy pompy ręcznej o ciśnieniu do 1600 bar. Testy pozwalają nam zweryfikować symulacje przeprowadzone w programach CAD już na etapie projektowania – zanim detal trafi do układu. Uzupełnieniem badań jest kontrola czystości oleju według standardów ISO 4406:1999, SAE AS4059, NAS 1638 i GOST 17216, wraz z pomiarem zawilgocenia i temperatury, czyli parametrów kluczowych dla trwałości precyzyjnych elementów hydraulicznych. Wydrukowany komponent hydrauliczny przechodzi pełny post-processing na miejscu – obróbkę cieplną, obróbkę CNC powierzchni przyłączeniowych i gwintów oraz, jeśli wymaga tego środowisko pracy – niklowanie chemiczne zwiększające odporność na korozję i zużycie. Standardowa grubość warstwy to 25 µm, a jej parametry można potwierdzić pomiarem spektrometrycznym. Cały proces jest przeprowadzany w jednym zakładzie, dzięki czemu ryzyko uszkodzeń w transporcie czy zbytniego wydłużenia czasu realizacji projektu zostaje wyeliminowane. Druk 3D z metalu w hydraulice siłowej w AMTH łączy dużą swobodę projektowania kanałów wewnętrznych z wytrzymałością materiałów konstrukcyjnych i możliwością pełnej weryfikacji ciśnieniowej gotowych elementów.
Autor: Alina Leśniewska • 6 listopada 2026
Ile kosztuje druk 3D z metalu? – to zwykle pierwsze pytanie, które pada w rozmowie o technologii addytywnej. Rzetelna odpowiedź brzmi: to zależy. Tę odpowiedź tutaj da się rozpisać na kilka konkretnych, mierzalnych czynników. Cena druku 3D z metalu wynika wprost z geometrii detalu, materiału, czasu pracy maszyny i zakresu obróbki końcowej. Po zrozumieniu tych zależności można świadomie rozpocząć projektowanie oraz zdecydować nie tylko o kształcie części, ale i jej koszcie. Co dokładnie wpływa na cenę druku 3D z metalu? Materiał Podstawowym składnikiem ceny jest wybrany materiał. Różnice między materiałami, czyli w głównej mierze proszkami metalicznymi, są znaczące: stopy aluminium i stale należą do bardziej przystępnych, podczas gdy tytan czy stopy niklu plasują się znacznie wyżej. Wybór powinien wynikać z rzeczywistych wymagań detalu – ciśnienia, temperatury oraz środowiska pracy. Zdarza się, że część projektowana „na wszelki wypadek” z tytanu równie dobrze spełni swoją funkcję w stali nierdzewnej, przy zauważalnie niższym koszcie. Czas pracy maszyny W technologii DMLS detal powstaje warstwa po warstwie, dlatego najważniejszym parametrem kosztowym jest wysokość wydruku w osi Z, która determinuje liczbę warstw, a więc czas pracy maszyny. Znaczenie ma też objętość przetapianego materiału oraz liczba struktur podporowych, które zużywają proszek i czas działania lasera, a później wymagają usunięcia. Dwa detale o identycznej masie mogą różnić się kosztem wydruku, jeśli jeden z nich wymaga dwukrotnie większej liczby warstw lub rozbudowanych podpór. Post-processing Cena druku 3D z metalu rzadko kończy się na samym wydruku. Do kalkulacji trzeba doliczyć obróbkę cieplną (odprężanie, hartowanie czy starzenie), obróbkę CNC powierzchni funkcyjnych, a także nałożenie powłoki np. w procesie niklowania chemicznego według ASTM B733-22 oraz badania takie jak pomiary chropowatości, twardości czy próby ciśnieniowe elementów hydraulicznych. Zakres tych operacji wynika z dokumentacji technicznej detalu, dlatego precyzyjne określenie wymagań już na etapie zapytania o wycenę pozwala uniknąć pojawienia się dodatkowych, ukrytych kosztów w wycenie. Jak optymalizować koszt wydruku? Największy wpływ na cenę druku 3D z metalu ma projektant jeszcze przed rozpoczęciem całego procesu. Gdy planuje poszczególne etapy wytworzenia komponentu, powinien uwzględnić: orientację detalu na platformie – dobrze przemyślane ułożenie skraca wysokość wydruku i ogranicza liczbę potrzebnych podpór; optymalizację topologiczną – usunięcie materiału z miejsc, które nie przenoszą obciążeń, zmniejsza objętość przetapianego proszku i masę części; naddatki tylko tam, gdzie są potrzebne – obróbkę CNC planuje się dla powierzchni funkcyjnych, a nie całego detalu; łączenia detali w jeden cykl druku – duża komora robocza w drukarce EOS M400 pozwala wydrukować całą serię jednocześnie, dzieląc koszty stałe cyklu na wiele części. Kiedy wyższa cena jednostkowa nadal jest opłacalna? Porównywanie samej ceny za sztukę bywa mylące. Druk 3D z metalu nie wymaga przygotowania specjalnego oprzyrządowania ani form, więc przy prototypach i krótkich seriach całkowity koszt najczęściej jest niższy niż w technologiach konwencjonalnych, a czas realizacji skraca się do kilku tygodni. Do rachunku warto doliczyć także korzyści eksploatacyjne – lżejszy detal, mniej połączeń i niższe ryzyko potencjalnych przecieków, części zamienne drukowane na żądanie pozwolą na zmniejszenie kosztów magazynowania. Im pełniejsze zapytanie, tym dokładniejsza i szybsza będzie wycena. Warto przygotować: model 3D (najlepiej w formacie STEP), informacje o wybranym materiale lub środowisku pracy detalu, liczbie sztuk, rysunek z tolerancjami dla powierzchni wymagających obróbki CNC oraz informację o wymaganych powłokach i badaniach. Na tej podstawie można przygotować nie tylko wycenę, ale i optymalną strategię wydruku – orientację, podpory i plan obróbki końcowej. Podsumowując, o cenie decydują głównie materiał, wysokość i objętość wydruku, struktury podporowe oraz zakres post-processingu i badań. Na większość tych czynników można wpływać już na etapie projektowania, a doświadczony partner technologiczny podpowie, gdzie szukać oszczędności.
Więcej wpisów