AMTH-CONNECT czyli projektowanie i druk 3D nietypowych połączeń metalowych

20 listopada 2026

Kiedy standardowe rozwiązania nie odpowiadają wymaganiom projektu, tworzymy własne.


AMTH-CONNECT to program dedykowany projektowaniu i wytwarzaniu metalowych elementów przyłączeniowych o niestandardowej geometrii. Wykorzystujemy technologię przyrostową do produkcji adapterów, kolektorów, końcówek przewodów oraz specjalistycznych przyłączy, których wykonanie tradycyjnymi metodami może być skomplikowane, czasochłonne lub nieopłacalne.


Realizujemy zarówno pojedyncze elementy, jak i krótkie serie produkcyjne. W zależności od wymagań aplikacji wykorzystujemy stal nierdzewną, stale narzędziowe i stopy aluminium.


Jedna technologia – wiele zastosowań przemysłowych


Metalowe elementy AMTH-CONNECT znajdują zastosowanie wszędzie tam, gdzie liczy się precyzyjne dopasowanie geometrii przyłącza do konkretnej instalacji, urządzenia lub warunków zabudowy.


Rozwiązanie sprawdza się między innymi w:

  • systemach hydrauliki siłowej i układach smarowania,
  • instalacjach procesowych oraz technologicznych,
  • obwodach ssawnych i powrotnych,
  • systemach chłodzenia i obiegach wodno-glikolowych,
  • instalacjach dla przemysłu morskiego i sektora offshore,
  • maszynach specjalistycznych i urządzeniach projektowanych na zamówienie,
  • modernizowanych układach, w których brakuje dostępnych na rynku komponentów.


Dobór materiału dopasowany do warunków eksploatacji.


Odpowiednie właściwości materiałowe mają kluczowe znaczenie dla trwałości i bezpieczeństwa komponentu. Dlatego każdy projekt analizujemy pod kątem parametrów pracy, rodzaju medium oraz wymagań środowiskowych.


W realizacjach AMTH-CONNECT wykorzystujemy między innymi:

  • AlSi10Mg – stop aluminium umożliwiający wykonywanie lekkich komponentów o złożonej geometrii.
  • 316L – stal nierdzewną przeznaczoną m.in. do zastosowań wymagających podwyższonej odporności korozyjnej, w tym w środowisku morskim.
  • MS1 – stal narzędziową wykorzystywaną w aplikacjach wymagających odpowiednio dobranych właściwości mechanicznych.


W zależności od potrzeb projektu możliwe jest również zastosowanie innych materiałów, w tym stopów niklu, tytanu i miedzi. Ostateczny wybór uwzględnia m.in. ciśnienie robocze, temperaturę, obciążenia mechaniczne, rodzaj medium i warunki otoczenia.


Niestandardowa geometria bez ograniczeń tradycyjnej produkcji


Technologia metalowego druku 3D pozwala projektować połączenia, których wykonanie z wykorzystaniem standardowych komponentów i konwencjonalnej obróbki wymagałoby wielu operacji technologicznych.


W ramach AMTH-CONNECT możemy:

  • projektować przyłącza z dowolnie dobraną orientacją i konfiguracją portów,
  • integrować kilka funkcji i połączeń w jednym komponencie,
  • ograniczać liczbę dodatkowych adapterów, spoin i połączeń montażowych,
  • wykonywać elementy o skomplikowanych kanałach i geometriach wewnętrznych,
  • produkować pojedyncze komponenty oraz krótkie serie bez konieczności przygotowywania specjalnego oprzyrządowania.


To możliwość uproszczenia konstrukcji, ograniczenia liczby części i lepszego dopasowania komponentu do rzeczywistej przestrzeni montażowej.


Kiedy warto wykorzystać AMTH-CONNECT?


Metalowy druk 3D jest szczególnie korzystny w przypadku projektów, w których:

  • wymagane jest połączenie o geometrii niedostępnej w standardowej ofercie rynkowej,
  • ograniczona przestrzeń montażowa wymusza niestandardowy układ przyłączy,
  • kilka elementów można zastąpić jednym zintegrowanym komponentem,
  • potrzebna jest jednostkowa lub niskoseryjna produkcja,
  • modernizacja istniejącego urządzenia wymaga odtworzenia lub przeprojektowania niedostępnej części.


AMTH-CONNECT nie jest zamiennikiem standardowych złączy dostępnych z magazynu. To rozwiązanie dla aplikacji, w których tradycyjny sposób wykonania nie zapewnia odpowiedniej funkcjonalności, geometrii lub uzasadnienia technologicznego.


Od koncepcji do gotowego komponentu


Każdy projekt AMTH-CONNECT rozpoczynamy od analizy potrzeb aplikacji. Na tej podstawie oceniamy możliwości zastosowania technologii przyrostowej i dobieramy optymalny sposób wykonania.

Wybrane przykłady zastosowań i zrealizowanych projektów prezentujemy poniżej – wraz z dokumentacją fotograficzną komponentów:

https://hydropress.pl/pl/oferta/hydraulika-silowa/elementy-zlaczne/niestandardowe-polaczenia-wykonane-w-technologii-druku-3d-metal
16 listopada 2026
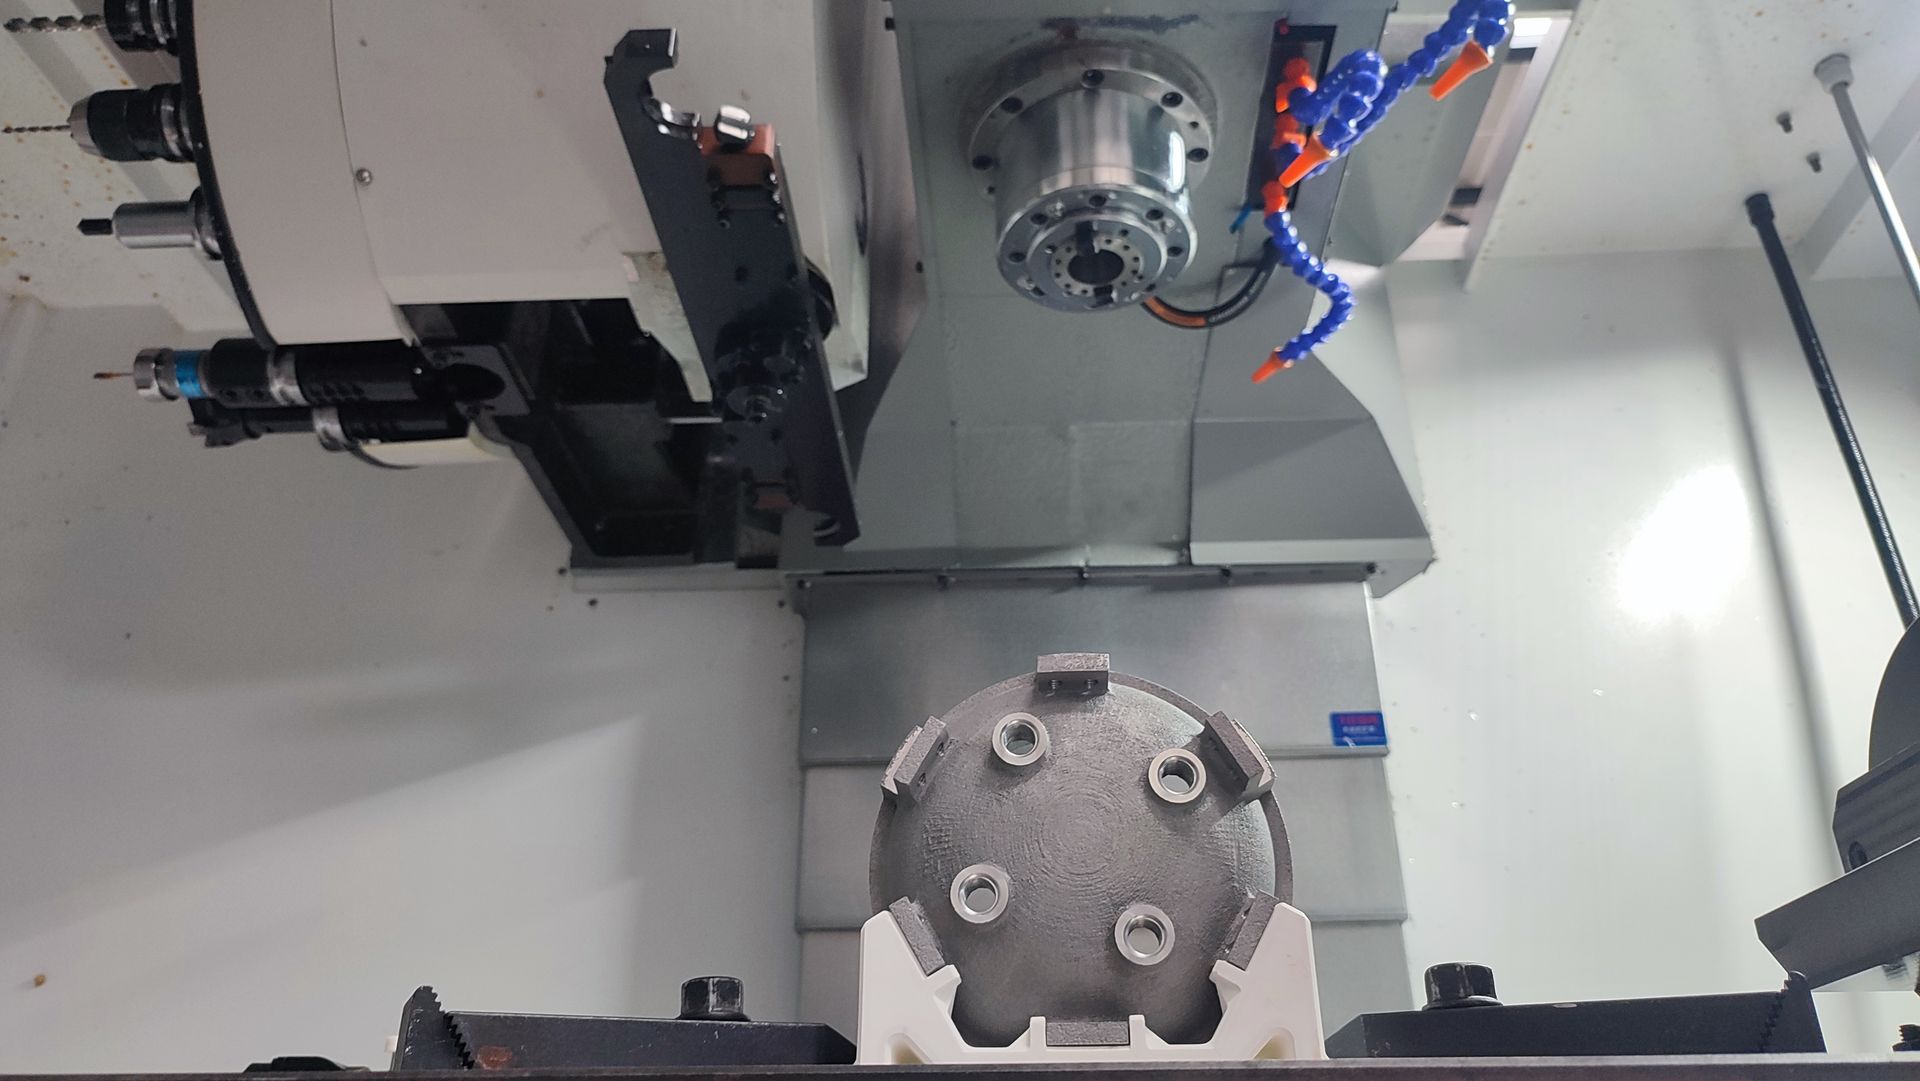
Druk 3D z metalu czy obróbka CNC? Obie metody pozwalają wytworzyć wysokiej jakości komponenty metalowe, jednak różnią się zastosowanymi narzędziami i procesem produkcyjnym. Zacznijmy od krótkiego wyjaśnienia – druk 3D z metalu to technologia addytywna , w której proszek metalowy jest laserowo przetapiany warstwa po warstwie, dzięki czemu produkt od razu powstaje w finalnym kształcie zaprojektowanej geometrii. Obróbka CNC to technologia ubytkowa, czyli taka, w której z bloku materiału narzędzie skrawające usuwa naddatek materiału aż do momentu uzyskania gotowego produktu. Druk 3D – technologia addytywna. Jak wygląda proces wytwarzania elementów metalowych? W technologii DMLS (Direct Metal Laser Sintering) laser selektywnie przetapia kolejne warstwy proszku metalowego. Ta metoda daje projektantom o wiele więcej możliwości i swobody w projektowaniu produktów o nietypowej geometrii, z dopasowanymi do potrzeb układu kanałami przepływu, struktur kratownicowych (ażurowych, gyroidalnych), konsolidacji kilku elementów w jeden większy czy optymalizacji topologicznej, zmniejszającej masę finalnego produktu. Posiadany przez nas system druku 3D z metalu to jeden z największych systemów dostępnych w Polsce. Składają się na niego m.in. 2 maszyny do druku: EOS M400 to duża komora robocza o wymiarach 400x400x400 mm, która pozwala nam drukować elementy wielkogabarytowe lub całe serie w jednej sesji druku, EOS M290 z komorą o wymiarach 250x250x325 mm, wykorzystujemy do produkcji wydruków średniej wielkości. Materiały, których obecnie używamy, to: aluminium, stal narzędziowa i nierdzewna. Wytrzymałość wydruków jest porównywalna, a często jest nawet wyższa niż elementów wytwarzanych metodami tradycyjnymi. Dodatkowo druk 3D zapewnia bardzo dużą precyzję wymiarową. Obróbka CNC – technologia ubytkowa Obróbka CNC to sprawdzony standard przemysłowy – toczenie, frezowanie i elektrodrążenie sterowane numerycznie zapewniają bardzo dużą precyzję wymiarową, powtarzalność i wysoką jakość powierzchni. Wyposażenie centrum badawczo-rozwojowego AMTH to pionowe centrum obróbcze DM1052 o mocy 15 kW, ze stołem 950 x 510 mm i wrzecionem 10 000 obr./min, umożliwiające precyzyjne frezowanie złożonych detali, a wielofunkcyjna tokarka CNC – obróbkę elementów osiowosymetrycznych oraz detali obrotowych o długości toczenia do 500 mm. Przy materiałach trudno skrawalnych, jak stal hartowana czy węgliki spiekane, wykorzystujemy elektrodrążarkę drutową SC550. Druk 3D a CNC – porównanie obu metod Zastanawiając się nad tym, czy wybrać druk 3D czy technologię ubytkową , wspólnie przyjrzyjmy się charakterystycznym cechom obu technologii. Przygotowaliśmy tabelę, w której omawiamy oba procesy. Kryterium Druk 3D z metalu (technologia addytywna) Obróbka CNC (technologia ubytkowa) Zasada działania Nakładanie materiału warstwa po warstwie z proszku metalowego Usuwanie naddatku materiału z bloku wyjściowego Swoboda uzyskania dowolnej geometrii Bardzo wysoka – kanały wewnętrzne, kratownice, gyroidy, konsolidacja części Ograniczona dostępem narzędzia do obrabianych powierzchni Dokładność i jakość powierzchni Dobra; powierzchnie funkcyjne często wymagają obróbki wykańczającej Bardzo wysoka dokładność wymiarowa i gładkość powierzchni Straty materiału, generowanie odpadów Praktycznie brak odpadów – nieużyty w druku proszek metalowy nadaje się do ponownego wykorzystania Znaczne straty surowca w postaci wiórów Opłacalna wielkość serii Prototypy, produkcja jednostkowa i krótkie serie Serie średnie i duże, produkcja powtarzalna Czas wdrożenia Krótki – bez oprzyrządowania, prosto z modelu CAD Wymaga programowania, mocowań i przezbrojeń Masa detalu Możliwa redukcja masy nawet o 80% w porównaniu z elementem wytworzonym metodami konwencjonalnymi Wysoka masa wynika z geometrii możliwej do uzyskania skrawaniem Kiedy wybrać technologię addytywną, a kiedy ubytkową? Druk 3D z metalu to doskonały wybór, gdy liczy się złożona geometria, redukcja masy, konsolidacja podzespołów lub szybkie przejście od projektu do prototypu oraz precyzja wykonania. To naturalny wybór dla produkcji jednostkowej i krótkoseryjnej, części zamiennych na żądanie oraz komponentów niewykonalnych metodami konwencjonalnymi. Obróbka CNC pozostaje doskonałym wyborem wszędzie tam, gdzie wymagane są wąskie tolerancje, wysoka gładkość powierzchni i pełna powtarzalność w większych seriach. Proste geometrie, elementy osiowosymetryczne i detale z dostępnych półfabrykatów zwykle taniej i szybciej powstaną na obrabiarce CNC. W przemyśle decyzja druk 3D czy CNC coraz częściej oznacza łączenie obu tych technologii, a nie wybór jednej lub drugiej. Wydrukowany detal o zoptymalizowanej geometrii może trafić do obróbki, gdzie powierzchnie funkcyjne, takie jak gniazda łożysk, gwinty, płaszczyzny przylegania, uzyskują finalne tolerancje. Dostępność obu technologii w centrum badawczo-rozwojowym AMTH pozwala maksymaqlnie skrócić czas realizacji zlecenia. Podsumowując, nie ma uniwersalnej odpowiedzi, która technologia jest lepsza – addytywna czy ubytkowa. O wyborze decydują geometria detalu, materiał, wielkość serii, tolerancje i budżet. Najlepsze efekty daje łączenie obu metod, czyli swobody projektowej druku 3D z metalu oraz precyzji obróbki CNC. Masz projekt i zastanawiasz się, która technologia będzie dobrym wyborem? Wyślij do nas zapytanie na adres office@amth.pl , chętnie pomożemy dobrać odpowiednie rozwiązanie.
Autor: Alina Leśniewska • 16 listopada 2026
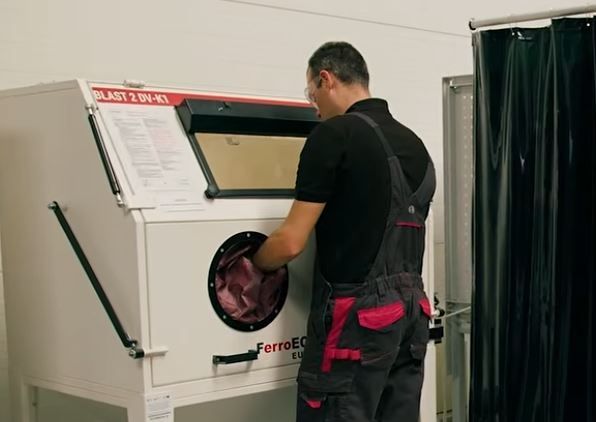
Post-processing w druku 3D z metalu to etap, który w praktyce decyduje o tym, czy wydrukowany element stanie się np. wysokiej klasy częścią maszyny. Detal opuszczający komorę roboczą drukarki DMLS, którą wykorzystujemy w pracy z metalami w AMTH, jest metalurgicznie gotowy – jego wytrzymałość jest tak duża, jak elementów wytwarzanych metodami konwencjonalnymi np. na obrabiarce CNC, ale wymaga jeszcze sekwencji dodatkowych czynności – usunięcia podpór, obróbki cieplnej, wykończenia powierzchni oraz w wielu przypadkach obróbki CNC i nałożenia powłoki ochronnej. Dopiero obróbka końcowa wydruków 3D z metalu pozwala nam zamieniać surowy wydruk w komponent spełniający wymagania dokumentacji technicznej. W AMTH posiadamy jeden z największych systemów do tego typu zadań, a post-processing wykonują doświadczeni inżynierowie. Odcięcie od platformy i obróbka cieplna Pierwszym krokiem po zakończeniu wydruku jest oddzielenie detalu od platformy roboczej oraz usunięcie podpór. Zanim to jednak wykonamy, element przechodzi proces odprężania — wygrzewanie redukujące naprężenia własne, które powstają na skutek szybkiego, miejscowego chłodzenia w miejscu przetapiania proszku. Pominięcie tego etapu grozi deformacją detalu po odcięciu komponentu od platformy. Dodatkowo w AMTH stale rozwijamy tę technologię, dokładnie analizując cały proces. Obróbka po druku 3D z metalu w AMTH obejmuje również ujednolicenie powierzchni. Surowy wydruk DMLS charakteryzuje się znaczącą chropowatością powierzchni. Podczas piaskowania usuwamy resztki niespieczonego proszku i ujednoradniamy chropowatości powierzchni. Alternatywnie może być stosowane szkiełkowanie, które wygładza i utwardza warstwę wierzchnią. Obróbka CNC powierzchni funkcyjnych Tam, gdzie dokumentacja techniczna wymaga wąskich granic tolerancji – gniazda łożysk, powierzchnie przylegania, otwory pasowane, gwinty – wydruk trafia na obrabiarkę. AMTH posiada pionowe centrum obróbcze CNC DM1052 o mocy 15 kW (3+1 osi, stół 950 x 510 mm, wrzeciono 10 000 obr./min) więc mamy możliwość frezowania powierzchni funkcyjnych z wysoką dokładnością wymiarową. Z wykorzystaniem wielofunkcyjnej tokarki CNC DS28-0 obrabiamy elementy obrotowe o długości toczenia do 500 mm. Najbardziej wymagające kontury, także w materiałach trudno skrawalnych, można wykonać elektrodrążarką drutową SC550. Połączenie druku 3D z obróbką ubytkową pozwala uzyskać detal łączący swobodę projektowania geometrii z precyzją obrabiarek CNC. Co ważne, obróbkę końcową planujemy już na etapie projektowania detalu. Powierzchnie, które będą frezowane lub toczone, powinny otrzymać w modelu CAD odpowiedni naddatek obróbkowy, a orientacja wydruku na platformie uwzględniać zarówno rozmieszczenie podpór, jak i późniejsze bazowanie detalu na obrabiarce. Takie podejście pozwala nam skracać czas post-processingu, ograniczać liczbę mocowań i minimalizować ryzyko, że po obróbce zabraknie materiału na powierzchni funkcyjnej. Niklowanie chemiczne – ochrona przed korozją i zużyciem Niklowanie chemiczne (bezprądowe, ENP) Ni-P o zawartości 6–9% fosforu, pokrywa równomierną warstwą nawet skomplikowane kształty – a właśnie takie najczęściej powstają w druku 3D. Powlekane są elementy o objętości do ok. 0,5 m3, standardowo warstwą o grubości 25 µm. Proces można uzupełnić obróbką cieplną, która ma wpływ na właściwości powłoki. Kontrola jakości jako ostatni etap procesu W naszym centrum badawczo-rozwojowym każdy etap post-processingu możemy zweryfikować. Chropowatość powierzchni badamy urządzeniem Waveline W10, twardość – nieniszczącym twardościomierzem eHandy Esatest, grubość i skład powłoki – spektrometrem fluorescencyjnym FISHER X-RAY XAN 222, a odporność korozyjną – komorą solną SALT-CAB 250. Analizę wizualną powierzchni umożliwia nam dodatkowo mikroskop metalurgiczny. Dzięki temu obróbkę końcową wydruków 3D z metalu kończymy sprawdzonym wynikiem badania. Post-processing w druku 3D z metalu w AMTH nie jest dodatkiem, lecz integralną częścią technologii addytywnej: odprężanie i obróbka cieplna stabilizują strukturę materiału, piaskowanie ujednolica powierzchnię, obróbka CNC nadaje wymagane wymiary i jakość powierzchni w granicach tolerancji, zgodnie z dokumentacja techniczną. Wszystkie powyższe procesy odbywają się w jednym miejscu tzw. "jeden proces pod jednym dachem", co skraca czas realizacji projektu i gwarantuje pełną kontrolę jakości. Planujesz wdrożenie wydruków 3D z metalu i chcesz wiedzieć, jaka obróbka po druku 3D z metalu będzie potrzebna w Twoim projekcie? Skontaktuj się z nami: office@amth.pl.
15 listopada 2026
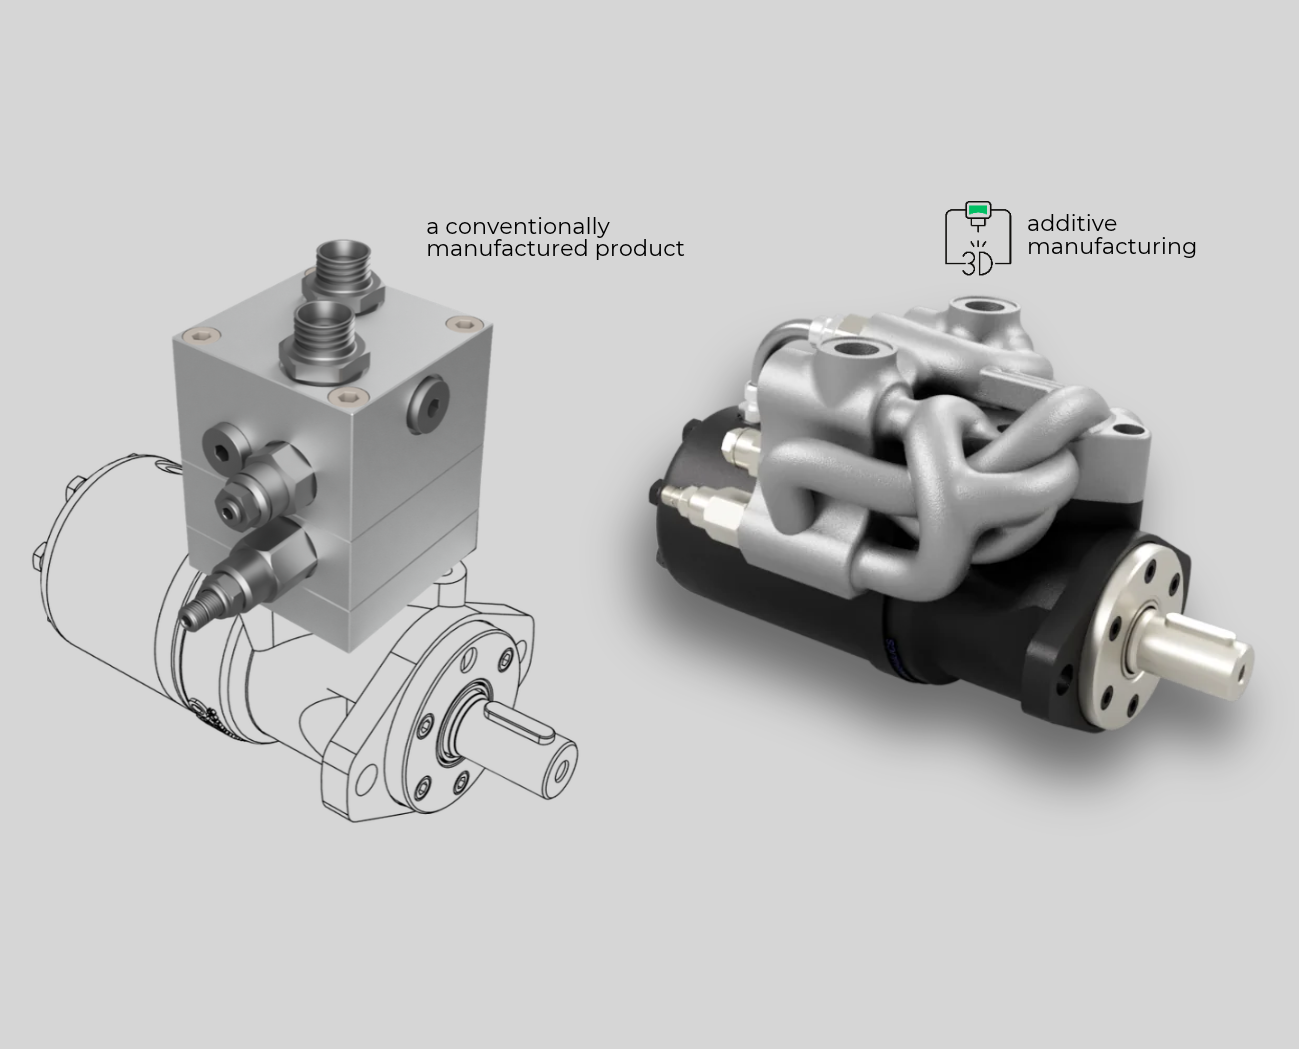
Druk 3D z metalu w hydraulice siłowej to dla centrum badawczo-naukowego AMTH jeden z ważniejszych sektorów ze względu na wiedzę i 30-letnie doświadczenie biznesowe firmy Hydropress w tej branży. Praca naszego centrum bazuje na technologii DMLS (Direct Metal Laser Sintering) i zastosowaniu jednego z największych systemów druku 3D z metalu w Polsce, na który składają się maszyny do druku EOS M400 o komorze roboczej 400 x 400 x 400 mm oraz EOS M290 o komorze roboczej 250 x 250 x 325 mm. Dlaczego druk 3D zmienia podejście do projektowania elementów hydraulicznych? To właśnie na komponentach hydraulicznych można zobaczyć pełnię możliwości technologii addytywnej. Klasyczny blok hydrauliczny powstaje przez wiercenie w półfabrykacie prostopadłych kanałów. Konsekwencje znają wszyscy projektanci – kanały technologiczne wymagające zaślepienia, ostre załamania przepływu medium, generujące straty ciśnienia i turbulencje oraz masa bloku, wynikająca z geometrii możliwej do uzyskania metodami konwencjonalnymi, a nie z rzeczywistych wymogów konstrukcji czy specyfiki projektu. Technologia addytywna, z którą pracujemy w AMTH, pozwala na to, by w kanały wewnętrzne wprowadziły medium płynnymi łukami, dokładnie tam, gdzie wymaga tego układ – bez kanałów technologicznych i zbędnych połączeń, które zawsze są potencjalnymi miejscami przecieku. Dodatkowo kilka komponentów możemy zintegrować w jeden, duży element. Rezultatem jest lżejszy i bardziej kompaktowy produkt, z korzystniejszą charakterystyką przepływu. Druk 3D części hydraulicznych – co można wytwarzać tą technologią? Druk 3D części hydraulicznych obejmuje szeroki zakres komponentów: bloki przyłączeniowe i rozdzielacze o zoptymalizowanych kanałach, korpusy zaworów, elementy wykonawcze, prototypy nowych konstrukcji oraz części zamienne dostępne na żądanie – bez oprzyrządowania i bez oczekiwania na formę (metoda odlewu). Duża komora robocza maszyny do druku, którą wykorzystujemy w AMTH, pozwala wydrukować całą krótką serię detali w jednej sesji druku, co sprawia, że ta technologia jest opłacalna nie tylko przy prototypach. Dostępne materiały, czyli m.in. stal narzędziowa i nierdzewna, aluminium, tytan oraz stopy niklu i miedzi, pozwalają dobrać materiał odpowiednio do ciśnienia, medium i środowiska pracy, a wytrzymałość wydruków jest porównywalna, a nawet wyższa niż elementów wytwarzanych metodami konwencjonalnymi. Inną, oddzielną kategorią zastosowań druku 3D z metalu w hydraulice siłowej jest szybkie prototypowanie. Kolejne wersje konstrukcji, które przy takiej technologii wytwarzania jak odlew wymagałaby tygodni oczekiwania na formę, w technologii addytywnej sprowadza się do wydrukowania kolejnej wersji detalu bezpośrednio z przeprojektowanego modelu CAD. To znacząco skraca cykl rozwoju nowego produktu i pozwala testować warianty konstrukcyjne, zanim zapadnie decyzja o produkcji seryjnej. Warto podkreślić, że w technologii addytywnej, wykorzystując inżynierię odwrotną, możemy wytworzyć również takie elementy, które nie są już dostępne w sprzedaży lub brakuje do nich dokumentacji technicznej. To proces, który pozwala nam na zdigitalizowanie istniejącego elementu oraz odtworzenie jego geometrii w CAD i następnie przeprojektowanie go, dostosowując do specyfiki technologii addytywnej. W ten sposób część zamienna staje się jednocześnie częścią o poprawionych parametrach użytkowych. Od symulacji CAD po próbę ciśnieniową, czyli badania hydrauliki siłowej w AMTH Element hydrauliczny musi przejść próbę wytrzymałościową i próbę szczelności, dlatego wydrukowane komponenty trafiają na specjalistyczną stację do statycznych prób ciśnieniowych o mocy 66 kW i wydajności 9–98 dm³/min, generującą ciśnienie robocze do 350 bar (420 bar w piku) przy pełnym zakresie wydajności. Do prób wymagających jeszcze wyższych wartości w AMTH używamy pompy ręcznej o ciśnieniu do 1600 bar. Testy pozwalają nam zweryfikować symulacje przeprowadzone w programach CAD już na etapie projektowania – zanim detal trafi do układu. Uzupełnieniem badań jest kontrola czystości oleju według standardów ISO 4406:1999, SAE AS4059, NAS 1638 i GOST 17216, wraz z pomiarem zawilgocenia i temperatury, czyli parametrów kluczowych dla trwałości precyzyjnych elementów hydraulicznych. Wydrukowany komponent hydrauliczny przechodzi w AMTH pełny post-processing – obróbkę cieplną, obróbkę CNC powierzchni przyłączeniowych i gwintów oraz inne badania lub testy. Cały proces jest przeprowadzany "pod jednym dachem", dzięki czemu zachowana jest gwarancja jakości, a czas realizacji projektu zostaje znacząco skrócony. Druk 3D z metalu w hydraulice siłowej łączy dużą swobodę projektowania z wytrzymałością mechaniczną.
Więcej wpisów