Druk 3D z metalu sektoru energetyki jądrowej.

16 czerwca 2026

Termin: 9 czerwca 2026 r.

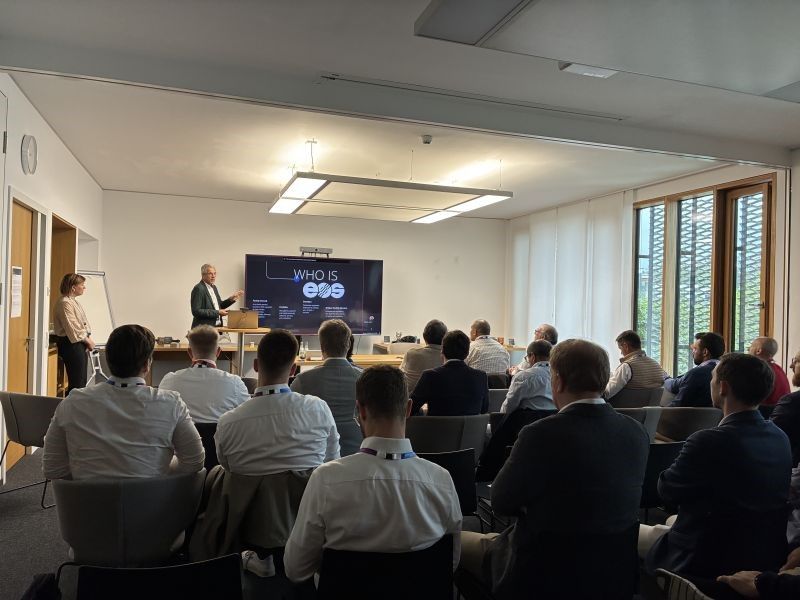
Miejsce: Niemcy / siedziba EOS oraz siedziba AMCM GmbH


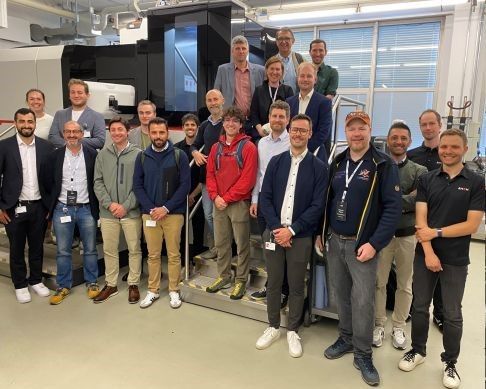
Mieliśmy okazję uczestniczyć w wyjątkowym wydarzeniu Xperience Day Nuclear, które odbyło się w siedzibach EOS oraz AMCM GmbH. Spotkanie zgromadziło ekspertów z całej Europy, tworząc niepowtarzalną przestrzeń do wymiany wiedzy i doświadczeń na temat wykorzystania technologii addytywnych w sektorze energetyki jądrowej.


Jednym z najważniejszych punktów programu była prezentacja zaawansowanych systemów AMCM M 8K i M 4K oraz możliwość obejrzenia największych dostępnych maszyn, wykorzystujących technologię DMLS. Uczestnicy mieli okazję rozmawiać bezpośrednio z inżynierami AMCM, odpowiedzialnymi za projektowanie tych rozwiązań, dyskutując o kierunkach rozwoju przemysłowego druku 3D z metalu.


Podczas wydarzenia szczególną uwagę poświęcono wyzwaniom stojącym przed branżą jądrową, takim jak:


  • wysokie wymagania jakościowe,
  • bezpieczeństwo,
  • ekstremalne obciążenia termiczne,
  • kwalifikacja materiałów,
  • skracanie czasu realizacji kluczowych komponentów.


Produkcja addytywna coraz częściej postrzegana jest jako technologia, która pozwala sprostać tym wymaganiom, dzięki możliwości tworzenia złożonych, wysoce zintegrowanych konstrukcji oraz znaczącemu skróceniu czasu produkcji tj. z kilku lat do kilku miesięcy, a nawet tygodni.


Xperience Day Nuclear był nie tylko okazją do poznania najnowszych technologii, ale także inspirującym forum otwartej dyskusji o przyszłości energetyki jądrowej i roli, jaką może odegrać w niej druk 3D z metalu. Wróciliśmy z wydarzenia z nową wiedzą, wartościowymi kontaktami oraz pomysłami, które mogą znaleźć praktyczne zastosowanie w naszych p0rzyszłych projektach.


Zapraszamy do kontaktu: office@amth.pl


20 listopada 2026
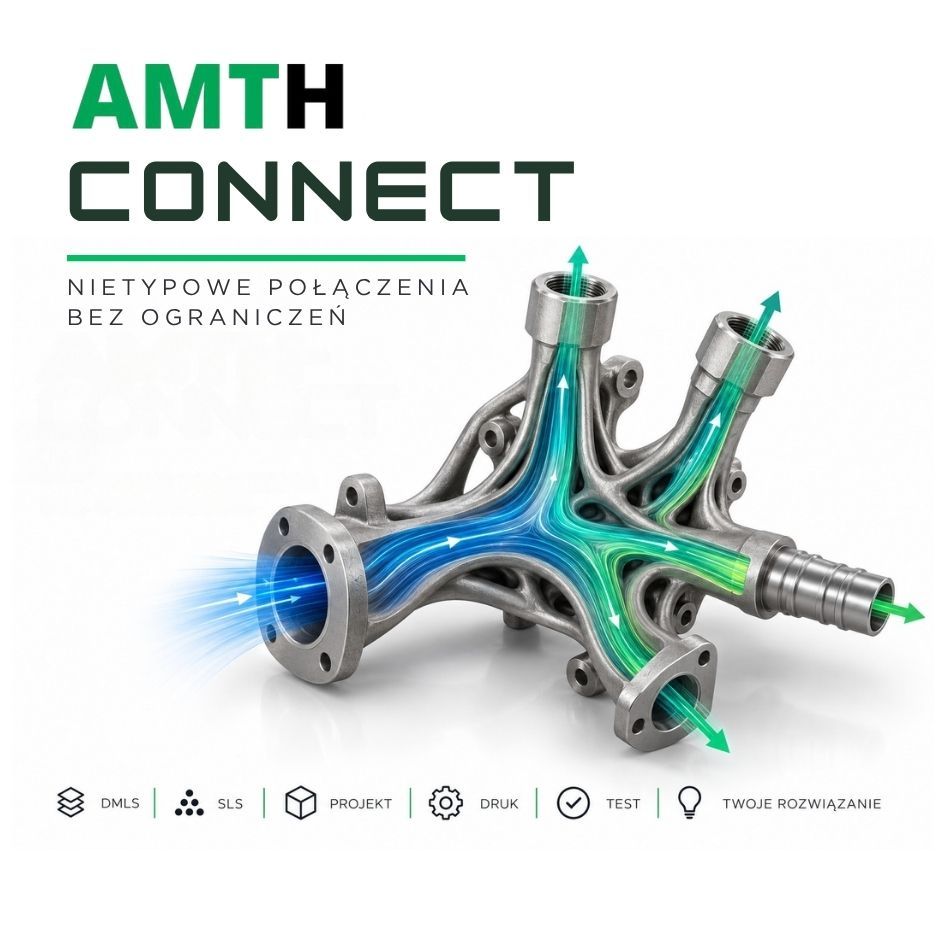
Kiedy standardowe rozwiązania nie odpowiadają wymaganiom projektu, tworzymy własne. AMTH-CONNECT to program dedykowany projektowaniu i wytwarzaniu metalowych elementów przyłączeniowych o niestandardowej geometrii. Wykorzystujemy technologię przyrostową do produkcji adapterów, kolektorów, końcówek przewodów oraz specjalistycznych przyłączy, których wykonanie tradycyjnymi metodami może być skomplikowane, czasochłonne lub nieopłacalne. Realizujemy zarówno pojedyncze elementy, jak i krótkie serie produkcyjne. W zależności od wymagań aplikacji wykorzystujemy stal nierdzewną, stale narzędziowe i stopy aluminium. Jedna technologia – wiele zastosowań przemysłowych Metalowe elementy AMTH-CONNECT znajdują zastosowanie wszędzie tam, gdzie liczy się precyzyjne dopasowanie geometrii przyłącza do konkretnej instalacji, urządzenia lub warunków zabudowy. Rozwiązanie sprawdza się między innymi w: systemach hydrauliki siłowej i układach smarowania, instalacjach procesowych oraz technologicznych, obwodach ssawnych i powrotnych, systemach chłodzenia i obiegach wodno-glikolowych, instalacjach dla przemysłu morskiego i sektora offshore, maszynach specjalistycznych i urządzeniach projektowanych na zamówienie, modernizowanych układach, w których brakuje dostępnych na rynku komponentów. Dobór materiału dopasowany do warunków eksploatacji. Odpowiednie właściwości materiałowe mają kluczowe znaczenie dla trwałości i bezpieczeństwa komponentu. Dlatego każdy projekt analizujemy pod kątem parametrów pracy, rodzaju medium oraz wymagań środowiskowych. W realizacjach AMTH-CONNECT wykorzystujemy między innymi: AlSi10Mg – stop aluminium umożliwiający wykonywanie lekkich komponentów o złożonej geometrii. 316L – stal nierdzewną przeznaczoną m.in. do zastosowań wymagających podwyższonej odporności korozyjnej, w tym w środowisku morskim. MS1 – stal narzędziową wykorzystywaną w aplikacjach wymagających odpowiednio dobranych właściwości mechanicznych. W zależności od potrzeb projektu możliwe jest również zastosowanie innych materiałów, w tym stopów niklu, tytanu i miedzi. Ostateczny wybór uwzględnia m.in. ciśnienie robocze, temperaturę, obciążenia mechaniczne, rodzaj medium i warunki otoczenia. Niestandardowa geometria bez ograniczeń tradycyjnej produkcji Technologia metalowego druku 3D pozwala projektować połączenia, których wykonanie z wykorzystaniem standardowych komponentów i konwencjonalnej obróbki wymagałoby wielu operacji technologicznych. W ramach AMTH-CONNECT możemy: projektować przyłącza z dowolnie dobraną orientacją i konfiguracją portów, integrować kilka funkcji i połączeń w jednym komponencie, ograniczać liczbę dodatkowych adapterów, spoin i połączeń montażowych, wykonywać elementy o skomplikowanych kanałach i geometriach wewnętrznych, produkować pojedyncze komponenty oraz krótkie serie bez konieczności przygotowywania specjalnego oprzyrządowania. To możliwość uproszczenia konstrukcji, ograniczenia liczby części i lepszego dopasowania komponentu do rzeczywistej przestrzeni montażowej. Kiedy warto wykorzystać AMTH-CONNECT? Metalowy druk 3D jest szczególnie korzystny w przypadku projektów, w których: wymagane jest połączenie o geometrii niedostępnej w standardowej ofercie rynkowej, ograniczona przestrzeń montażowa wymusza niestandardowy układ przyłączy, kilka elementów można zastąpić jednym zintegrowanym komponentem, potrzebna jest jednostkowa lub niskoseryjna produkcja, modernizacja istniejącego urządzenia wymaga odtworzenia lub przeprojektowania niedostępnej części. AMTH-CONNECT nie jest zamiennikiem standardowych złączy dostępnych z magazynu. To rozwiązanie dla aplikacji, w których tradycyjny sposób wykonania nie zapewnia odpowiedniej funkcjonalności, geometrii lub uzasadnienia technologicznego. Od koncepcji do gotowego komponentu Każdy projekt AMTH-CONNECT rozpoczynamy od analizy potrzeb aplikacji. Na tej podstawie oceniamy możliwości zastosowania technologii przyrostowej i dobieramy optymalny sposób wykonania. Wybrane przykłady zastosowań i zrealizowanych projektów prezentujemy poniżej – wraz z dokumentacją fotograficzną komponentów: https://hydropress.pl/pl/oferta/hydraulika-silowa/elementy-zlaczne/niestandardowe-polaczenia-wykonane-w-technologii-druku-3d-metal
16 listopada 2026
Druk 3D z metalu czy obróbka CNC? Obie metody pozwalają wytworzyć wysokiej jakości komponenty metalowe, jednak różnią się zastosowanymi narzędziami i procesem produkcyjnym. Zacznijmy od krótkiego wyjaśnienia – druk 3D z metalu to technologia addytywna , w której proszek metalowy jest laserowo przetapiany warstwa po warstwie, dzięki czemu produkt od razu powstaje w finalnym kształcie zaprojektowanej geometrii. Obróbka CNC to technologia ubytkowa, czyli taka, w której z bloku materiału narzędzie skrawające usuwa naddatek materiału aż do momentu uzyskania gotowego produktu. Druk 3D – technologia addytywna. Jak wygląda proces wytwarzania elementów metalowych? W technologii DMLS (Direct Metal Laser Sintering) laser selektywnie przetapia kolejne warstwy proszku metalowego. Ta metoda daje projektantom o wiele więcej możliwości i swobody w projektowaniu produktów o nietypowej geometrii, z dopasowanymi do potrzeb układu kanałami przepływu, struktur kratownicowych (ażurowych, gyroidalnych), konsolidacji kilku elementów w jeden większy czy optymalizacji topologicznej, zmniejszającej masę finalnego produktu. Posiadany przez nas system druku 3D z metalu to jeden z największych systemów dostępnych w Polsce. Składają się na niego m.in. 2 maszyny do druku: EOS M400 to duża komora robocza o wymiarach 400x400x400 mm, która pozwala nam drukować elementy wielkogabarytowe lub całe serie w jednej sesji druku, EOS M290 z komorą o wymiarach 250x250x325 mm, wykorzystujemy do produkcji wydruków średniej wielkości. Materiały, których obecnie używamy, to: aluminium, stal narzędziowa i nierdzewna. Wytrzymałość wydruków jest porównywalna, a często jest nawet wyższa niż elementów wytwarzanych metodami tradycyjnymi. Dodatkowo druk 3D zapewnia bardzo dużą precyzję wymiarową. Obróbka CNC – technologia ubytkowa Obróbka CNC to sprawdzony standard przemysłowy – toczenie, frezowanie i elektrodrążenie sterowane numerycznie zapewniają bardzo dużą precyzję wymiarową, powtarzalność i wysoką jakość powierzchni. Wyposażenie centrum badawczo-rozwojowego AMTH to pionowe centrum obróbcze DM1052 o mocy 15 kW, ze stołem 950 x 510 mm i wrzecionem 10 000 obr./min, umożliwiające precyzyjne frezowanie złożonych detali, a wielofunkcyjna tokarka CNC – obróbkę elementów osiowosymetrycznych oraz detali obrotowych o długości toczenia do 500 mm. Przy materiałach trudno skrawalnych, jak stal hartowana czy węgliki spiekane, wykorzystujemy elektrodrążarkę drutową SC550. Druk 3D a CNC – porównanie obu metod Zastanawiając się nad tym, czy wybrać druk 3D czy technologię ubytkową , wspólnie przyjrzyjmy się charakterystycznym cechom obu technologii. Przygotowaliśmy tabelę, w której omawiamy oba procesy. Kryterium Druk 3D z metalu (technologia addytywna) Obróbka CNC (technologia ubytkowa) Zasada działania Nakładanie materiału warstwa po warstwie z proszku metalowego Usuwanie naddatku materiału z bloku wyjściowego Swoboda uzyskania dowolnej geometrii Bardzo wysoka – kanały wewnętrzne, kratownice, gyroidy, konsolidacja części Ograniczona dostępem narzędzia do obrabianych powierzchni Dokładność i jakość powierzchni Dobra; powierzchnie funkcyjne często wymagają obróbki wykańczającej Bardzo wysoka dokładność wymiarowa i gładkość powierzchni Straty materiału, generowanie odpadów Praktycznie brak odpadów – nieużyty w druku proszek metalowy nadaje się do ponownego wykorzystania Znaczne straty surowca w postaci wiórów Opłacalna wielkość serii Prototypy, produkcja jednostkowa i krótkie serie Serie średnie i duże, produkcja powtarzalna Czas wdrożenia Krótki – bez oprzyrządowania, prosto z modelu CAD Wymaga programowania, mocowań i przezbrojeń Masa detalu Możliwa redukcja masy nawet o 80% w porównaniu z elementem wytworzonym metodami konwencjonalnymi Wysoka masa wynika z geometrii możliwej do uzyskania skrawaniem Kiedy wybrać technologię addytywną, a kiedy ubytkową? Druk 3D z metalu to doskonały wybór, gdy liczy się złożona geometria, redukcja masy, konsolidacja podzespołów lub szybkie przejście od projektu do prototypu oraz precyzja wykonania. To naturalny wybór dla produkcji jednostkowej i krótkoseryjnej, części zamiennych na żądanie oraz komponentów niewykonalnych metodami konwencjonalnymi. Obróbka CNC pozostaje doskonałym wyborem wszędzie tam, gdzie wymagane są wąskie tolerancje, wysoka gładkość powierzchni i pełna powtarzalność w większych seriach. Proste geometrie, elementy osiowosymetryczne i detale z dostępnych półfabrykatów zwykle taniej i szybciej powstaną na obrabiarce CNC. W przemyśle decyzja druk 3D czy CNC coraz częściej oznacza łączenie obu tych technologii, a nie wybór jednej lub drugiej. Wydrukowany detal o zoptymalizowanej geometrii może trafić do obróbki, gdzie powierzchnie funkcyjne, takie jak gniazda łożysk, gwinty, płaszczyzny przylegania, uzyskują finalne tolerancje. Dostępność obu technologii w centrum badawczo-rozwojowym AMTH pozwala maksymaqlnie skrócić czas realizacji zlecenia. Podsumowując, nie ma uniwersalnej odpowiedzi, która technologia jest lepsza – addytywna czy ubytkowa. O wyborze decydują geometria detalu, materiał, wielkość serii, tolerancje i budżet. Najlepsze efekty daje łączenie obu metod, czyli swobody projektowej druku 3D z metalu oraz precyzji obróbki CNC. Masz projekt i zastanawiasz się, która technologia będzie dobrym wyborem? Wyślij do nas zapytanie na adres office@amth.pl , chętnie pomożemy dobrać odpowiednie rozwiązanie.
Autor: Alina Leśniewska • 16 listopada 2026
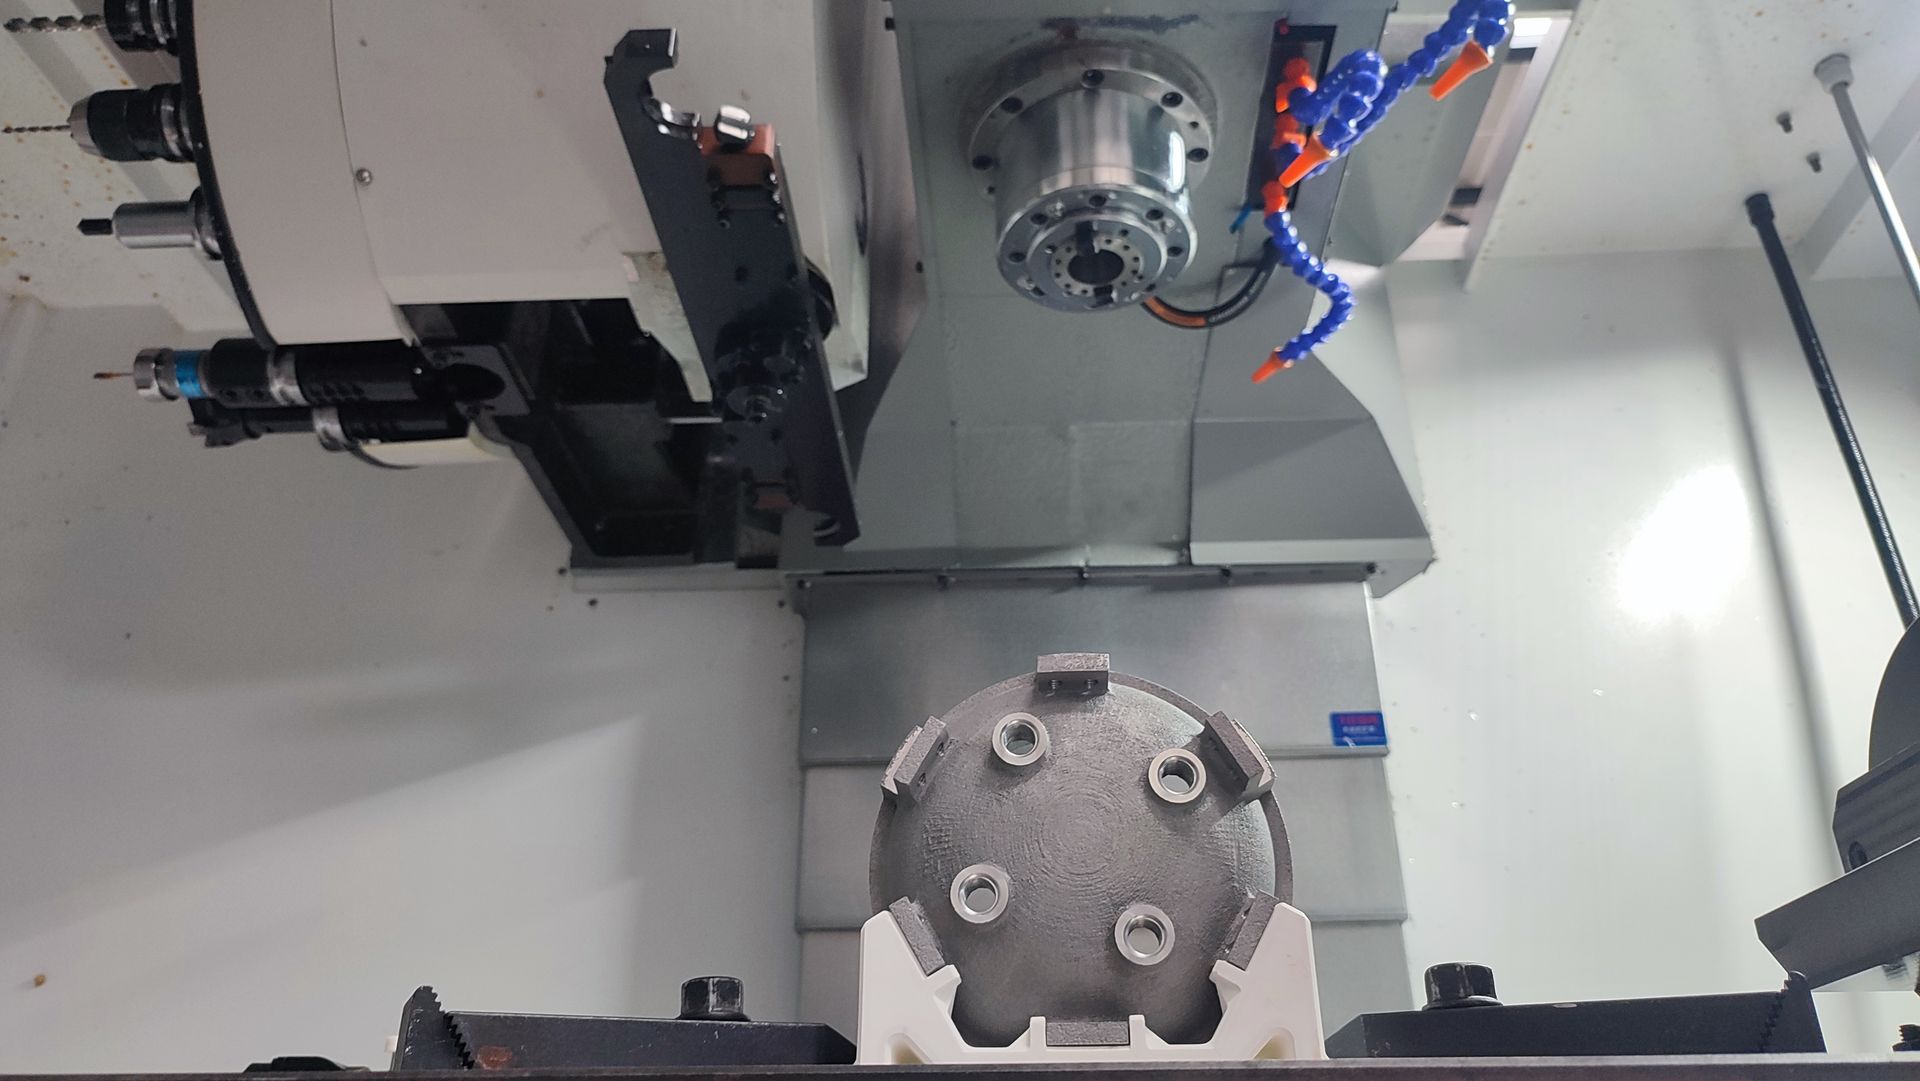
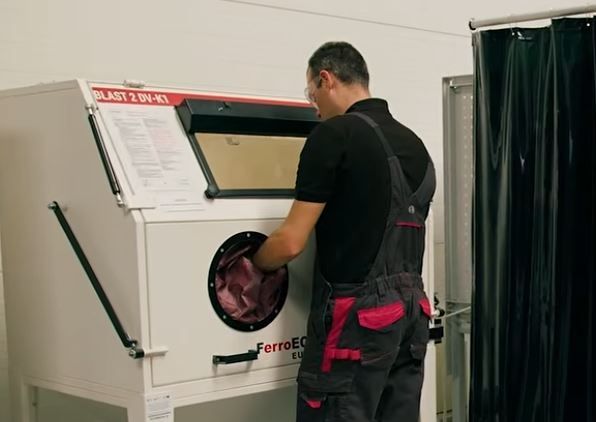
Post-processing w druku 3D z metalu to etap, który w praktyce decyduje o tym, czy wydrukowany element stanie się np. wysokiej klasy częścią maszyny. Detal opuszczający komorę roboczą drukarki DMLS, którą wykorzystujemy w pracy z metalami w AMTH, jest metalurgicznie gotowy – jego wytrzymałość jest tak duża, jak elementów wytwarzanych metodami konwencjonalnymi np. na obrabiarce CNC, ale wymaga jeszcze sekwencji dodatkowych czynności – usunięcia podpór, obróbki cieplnej, wykończenia powierzchni oraz w wielu przypadkach obróbki CNC i nałożenia powłoki ochronnej. Dopiero obróbka końcowa wydruków 3D z metalu pozwala nam zamieniać surowy wydruk w komponent spełniający wymagania dokumentacji technicznej. W AMTH posiadamy jeden z największych systemów do tego typu zadań, a post-processing wykonują doświadczeni inżynierowie. Odcięcie od platformy i obróbka cieplna Pierwszym krokiem po zakończeniu wydruku jest oddzielenie detalu od platformy roboczej oraz usunięcie podpór. Zanim to jednak wykonamy, element przechodzi proces odprężania — wygrzewanie redukujące naprężenia własne, które powstają na skutek szybkiego, miejscowego chłodzenia w miejscu przetapiania proszku. Pominięcie tego etapu grozi deformacją detalu po odcięciu komponentu od platformy. Dodatkowo w AMTH stale rozwijamy tę technologię, dokładnie analizując cały proces. Obróbka po druku 3D z metalu w AMTH obejmuje również ujednolicenie powierzchni. Surowy wydruk DMLS charakteryzuje się znaczącą chropowatością powierzchni. Podczas piaskowania usuwamy resztki niespieczonego proszku i ujednoradniamy chropowatości powierzchni. Alternatywnie może być stosowane szkiełkowanie, które wygładza i utwardza warstwę wierzchnią. Obróbka CNC powierzchni funkcyjnych Tam, gdzie dokumentacja techniczna wymaga wąskich granic tolerancji – gniazda łożysk, powierzchnie przylegania, otwory pasowane, gwinty – wydruk trafia na obrabiarkę. AMTH posiada pionowe centrum obróbcze CNC DM1052 o mocy 15 kW (3+1 osi, stół 950 x 510 mm, wrzeciono 10 000 obr./min) więc mamy możliwość frezowania powierzchni funkcyjnych z wysoką dokładnością wymiarową. Z wykorzystaniem wielofunkcyjnej tokarki CNC DS28-0 obrabiamy elementy obrotowe o długości toczenia do 500 mm. Najbardziej wymagające kontury, także w materiałach trudno skrawalnych, można wykonać elektrodrążarką drutową SC550. Połączenie druku 3D z obróbką ubytkową pozwala uzyskać detal łączący swobodę projektowania geometrii z precyzją obrabiarek CNC. Co ważne, obróbkę końcową planujemy już na etapie projektowania detalu. Powierzchnie, które będą frezowane lub toczone, powinny otrzymać w modelu CAD odpowiedni naddatek obróbkowy, a orientacja wydruku na platformie uwzględniać zarówno rozmieszczenie podpór, jak i późniejsze bazowanie detalu na obrabiarce. Takie podejście pozwala nam skracać czas post-processingu, ograniczać liczbę mocowań i minimalizować ryzyko, że po obróbce zabraknie materiału na powierzchni funkcyjnej. Niklowanie chemiczne – ochrona przed korozją i zużyciem Niklowanie chemiczne (bezprądowe, ENP) Ni-P o zawartości 6–9% fosforu, pokrywa równomierną warstwą nawet skomplikowane kształty – a właśnie takie najczęściej powstają w druku 3D. Powlekane są elementy o objętości do ok. 0,5 m3, standardowo warstwą o grubości 25 µm. Proces można uzupełnić obróbką cieplną, która ma wpływ na właściwości powłoki. Kontrola jakości jako ostatni etap procesu W naszym centrum badawczo-rozwojowym każdy etap post-processingu możemy zweryfikować. Chropowatość powierzchni badamy urządzeniem Waveline W10, twardość – nieniszczącym twardościomierzem eHandy Esatest, grubość i skład powłoki – spektrometrem fluorescencyjnym FISHER X-RAY XAN 222, a odporność korozyjną – komorą solną SALT-CAB 250. Analizę wizualną powierzchni umożliwia nam dodatkowo mikroskop metalurgiczny. Dzięki temu obróbkę końcową wydruków 3D z metalu kończymy sprawdzonym wynikiem badania. Post-processing w druku 3D z metalu w AMTH nie jest dodatkiem, lecz integralną częścią technologii addytywnej: odprężanie i obróbka cieplna stabilizują strukturę materiału, piaskowanie ujednolica powierzchnię, obróbka CNC nadaje wymagane wymiary i jakość powierzchni w granicach tolerancji, zgodnie z dokumentacja techniczną. Wszystkie powyższe procesy odbywają się w jednym miejscu tzw. "jeden proces pod jednym dachem", co skraca czas realizacji projektu i gwarantuje pełną kontrolę jakości. Planujesz wdrożenie wydruków 3D z metalu i chcesz wiedzieć, jaka obróbka po druku 3D z metalu będzie potrzebna w Twoim projekcie? Skontaktuj się z nami: office@amth.pl.
Więcej wpisów