Metalowe komponenty silnika z drukarki 3D – lżejsze i wydajniejsze jednostki napędowe.

13 października 2025

Silnik to serce każdego pojazdu – klucz do osiągów i sukcesu samochodu. Dzięki drukowi 3D z metalu producenci mogą tworzyć komponenty silników o parametrach dotąd nieosiągalnych tradycyjnymi metodami. Ta technologia pozwala na produkcję skomplikowanych kształtów z lekkich, wytrzymałych stopów, co zmniejsza masę części, poprawia ich chłodzenie i zwiększa moc jednostek napędowych.


Druk 3D z metalu rewolucjonizuje podejście topowych marek do konstruowania.


Przykładem jest Ford, który zastosował druk 3D do produkcji głowic cylindrów w modelu Mustang Shelby GT500. Tradycyjne metody okazały się zbyt wolne i drogie, więc firma sięgnęła po technologię przyrostową. W efekcie Ford skrócił czas wytwarzania głowic oraz zminimalizował ryzyko błędów produkcyjnych. Wydrukowane z metalu głowice cechują się wysoką wytrzymałością oraz odpornością na temperaturę dzięki zastosowaniu specjalnego stopu aluminium.


Podobny sukces odniosło Porsche, drukując z metalu tłoki do silnika 911 GT2 RS. Dzięki ażurowej, zoptymalizowanej konstrukcji tłoki są o 10% lżejsze od standardowych i zawierają wewnętrzny kanał chłodzenia niemożliwy do wykonania tradycyjnymi metodami. Lżejsze tłoki pozwoliły zwiększyć prędkość obrotową i obniżyć obciążenie cieplne, co przełożyło się na dodatkowe 30 KM mocy. To duży wzrost wydajności osiągnięty bez zmiany pojemności czy liczby cylindrów, a jedynie dzięki nowatorskiej metodzie wytwarzania.


  -> Redukcja masy: Drukowane komponenty mogą zawierać struktury kratownicowe, zmniejszając masę bez utraty wytrzymałości.

  -> Wyższa moc i efektywność: Lżejsze, lepiej chłodzone części przekładają się na większe osiągi i wyższą efektywność pracy silnika.

  -> Szybszy rozwój produktu: Bez potrzeby budowy form i narzędzi można szybciej wprowadzać innowacje konstrukcyjne.


Metalowy druk 3D rewolucjonizuje podejście do konstruowania silników. Pozwala projektować części „szyte na miarę” obciążeń, a następnie wytwarzać je od ręki jako prototyp lub nawet element produkcyjny. Rezultat to mocniejsze, lżejsze jednostki napędowe, dające producentom przewagę konkurencyjną w branży motoryzacyjnej.
Autor: Alina Leśniewska • 6 listopada 2026
Ile kosztuje druk 3D z metalu? – to zwykle pierwsze pytanie, które pada w rozmowie o technologii addytywnej. Rzetelna odpowiedź brzmi: to zależy. Tę odpowiedź tutaj da się rozpisać na kilka konkretnych, mierzalnych czynników. Cena druku 3D z metalu wynika wprost z geometrii detalu, materiału, czasu pracy maszyny i zakresu obróbki końcowej. Po zrozumieniu tych zależności można świadomie rozpocząć projektowanie oraz zdecydować nie tylko o kształcie części, ale i jej koszcie. Co dokładnie wpływa na cenę druku 3D z metalu? Materiał Podstawowym składnikiem ceny jest wybrany materiał. Różnice między materiałami, czyli w głównej mierze proszkami metalicznymi, są znaczące: stopy aluminium i stale należą do bardziej przystępnych, podczas gdy tytan czy stopy niklu plasują się znacznie wyżej. Wybór powinien wynikać z rzeczywistych wymagań detalu – ciśnienia, temperatury oraz środowiska pracy. Zdarza się, że część projektowana „na wszelki wypadek” z tytanu równie dobrze spełni swoją funkcję w stali nierdzewnej, przy zauważalnie niższym koszcie. Czas pracy maszyny W technologii DMLS detal powstaje warstwa po warstwie, dlatego najważniejszym parametrem kosztowym jest wysokość wydruku w osi Z, która determinuje liczbę warstw, a więc czas pracy maszyny. Znaczenie ma też objętość przetapianego materiału oraz liczba struktur podporowych, które zużywają proszek i czas działania lasera, a później wymagają usunięcia. Dwa detale o identycznej masie mogą różnić się kosztem wydruku, jeśli jeden z nich wymaga dwukrotnie większej liczby warstw lub rozbudowanych podpór. Post-processing Cena druku 3D z metalu rzadko kończy się na samym wydruku. Do kalkulacji trzeba doliczyć obróbkę cieplną (odprężanie, hartowanie czy starzenie), obróbkę CNC powierzchni funkcyjnych, a także nałożenie powłoki np. w procesie niklowania chemicznego według ASTM B733-22 oraz badania takie jak pomiary chropowatości, twardości czy próby ciśnieniowe elementów hydraulicznych. Zakres tych operacji wynika z dokumentacji technicznej detalu, dlatego precyzyjne określenie wymagań już na etapie zapytania o wycenę pozwala uniknąć pojawienia się dodatkowych, ukrytych kosztów w wycenie. Jak optymalizować koszt wydruku? Największy wpływ na cenę druku 3D z metalu ma projektant jeszcze przed rozpoczęciem całego procesu. Gdy planuje poszczególne etapy wytworzenia komponentu, powinien uwzględnić: orientację detalu na platformie – dobrze przemyślane ułożenie skraca wysokość wydruku i ogranicza liczbę potrzebnych podpór; optymalizację topologiczną – usunięcie materiału z miejsc, które nie przenoszą obciążeń, zmniejsza objętość przetapianego proszku i masę części; naddatki tylko tam, gdzie są potrzebne – obróbkę CNC planuje się dla powierzchni funkcyjnych, a nie całego detalu; łączenia detali w jeden cykl druku – duża komora robocza w drukarce EOS M400 pozwala wydrukować całą serię jednocześnie, dzieląc koszty stałe cyklu na wiele części. Kiedy wyższa cena jednostkowa nadal jest opłacalna? Porównywanie samej ceny za sztukę bywa mylące. Druk 3D z metalu nie wymaga przygotowania specjalnego oprzyrządowania ani form, więc przy prototypach i krótkich seriach całkowity koszt najczęściej jest niższy niż w technologiach konwencjonalnych, a czas realizacji skraca się do kilku tygodni. Do rachunku warto doliczyć także korzyści eksploatacyjne – lżejszy detal, mniej połączeń i niższe ryzyko potencjalnych przecieków, części zamienne drukowane na żądanie pozwolą na zmniejszenie kosztów magazynowania. Im pełniejsze zapytanie, tym dokładniejsza i szybsza będzie wycena. Warto przygotować: model 3D (najlepiej w formacie STEP), informacje o wybranym materiale lub środowisku pracy detalu, liczbie sztuk, rysunek z tolerancjami dla powierzchni wymagających obróbki CNC oraz informację o wymaganych powłokach i badaniach. Na tej podstawie można przygotować nie tylko wycenę, ale i optymalną strategię wydruku – orientację, podpory i plan obróbki końcowej. Podsumowując, o cenie decydują głównie materiał, wysokość i objętość wydruku, struktury podporowe oraz zakres post-processingu i badań. Na większość tych czynników można wpływać już na etapie projektowania, a doświadczony partner technologiczny podpowie, gdzie szukać oszczędności.
25 września 2026
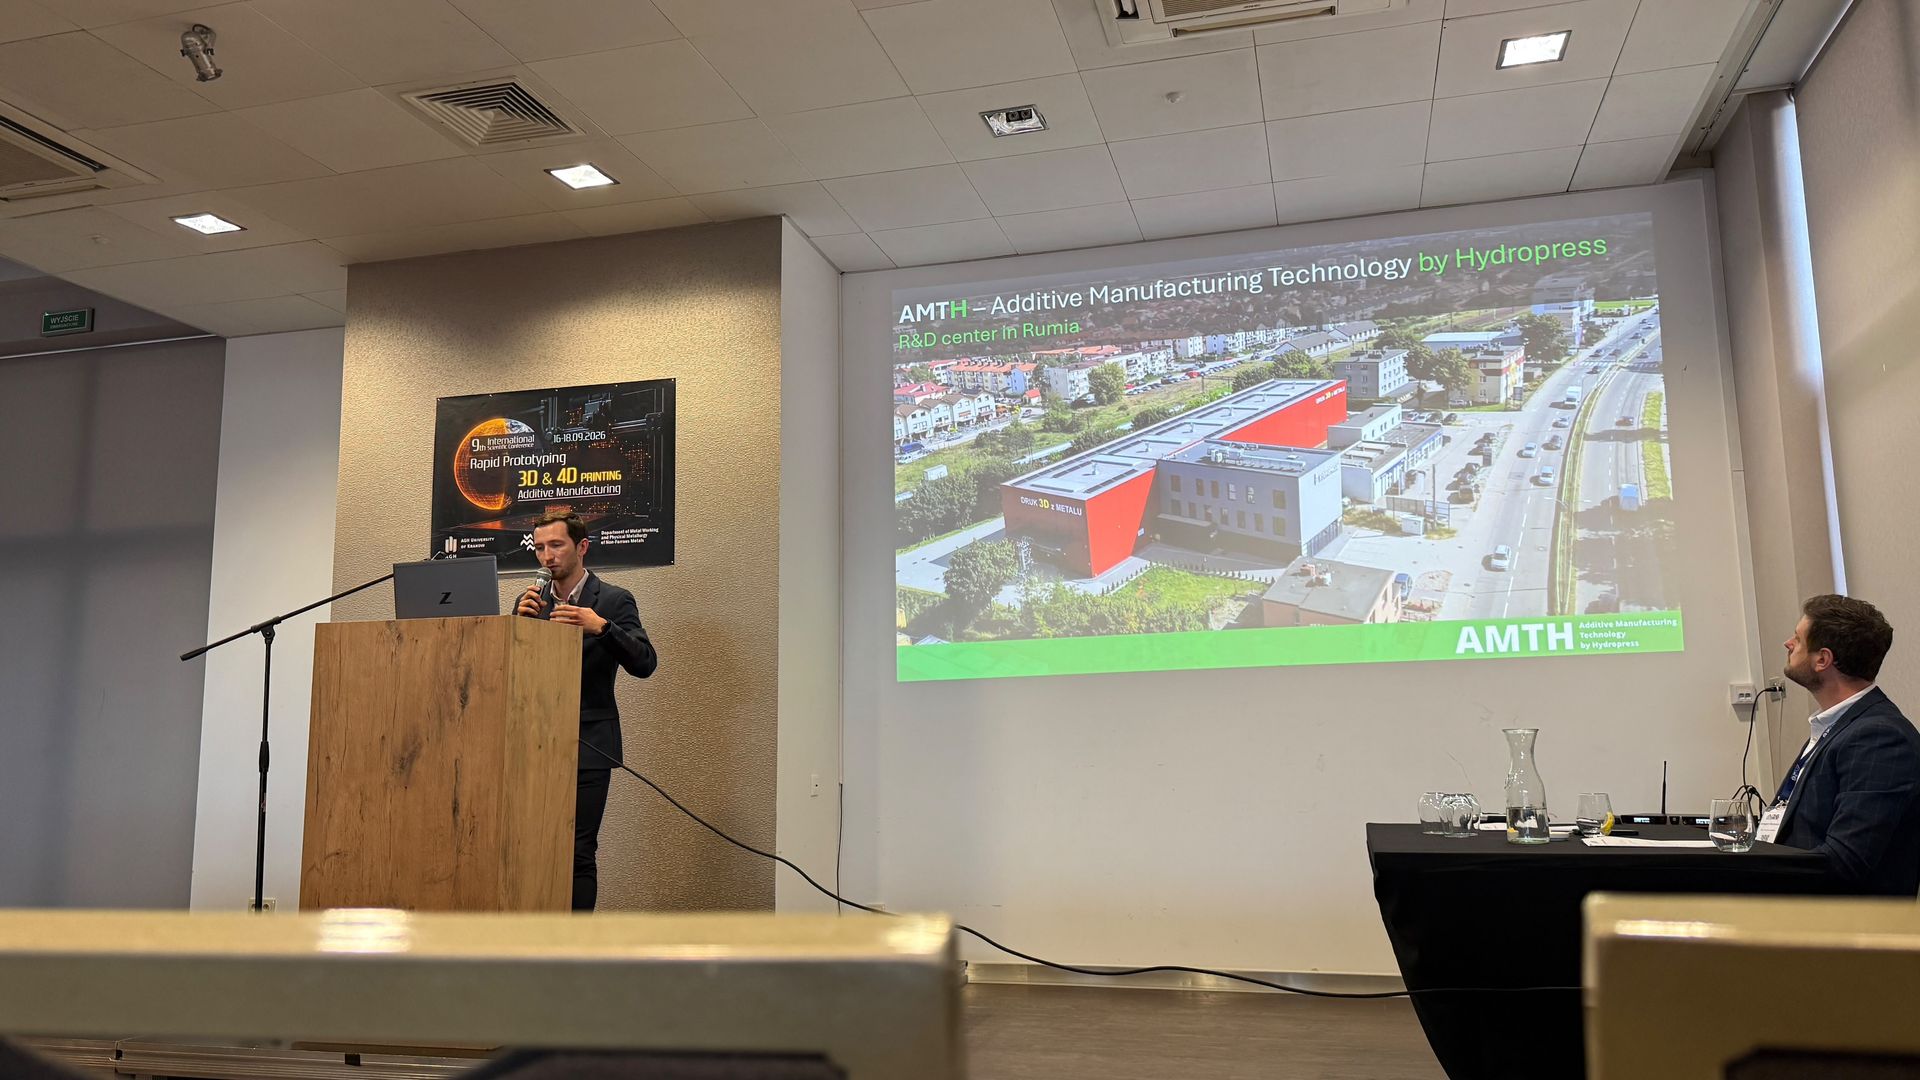
IX Międzynarodowa Konferencja Naukowa „Szybkie Prototypowanie. Druk 3D & 4D. Additive Manufacturing” Termin: 16-18 września 2026 Miejsce: Kraków Organizator: Akademia Górniczo-Hutnicza Za nami wyjątkowa edycja konferencji naukowej, zorganizowanej przez Akademię Górniczo-Hutniczą w Krakowie. W wydarzeniu uczestniczyli przedstawiciele świata nauki i przemysłu, prezentując najnowsze wyniki badań oraz praktyczne zastosowania wytwarzania przyrostowego. W konferencji aktywnie uczestniczył zespół AMTH , prezentując w sesji plenarnej dwa spojrzenia na rozwój technologii druku 3D z metalu. Podczas prelekcji naukowej „Poprawa jakości powierzchni elementów drukowanych w technologii DMLS” Marcin Brzóska, inżynier R&D, przedstawił wyniki badań dotyczących jednego z istotnych wyzwań metalowego druku 3D - chropowatości powierzchni elementów wytwarzanych metodą DMLS. Tematyka wystąpienia koncentrowała się na możliwościach poprawy jakości powierzchni oraz znaczeniu odpowiednio dobranych metod postprocessingu. Drugie wystąpienie miało charakter branżowy i było poświęcone projektowaniu elementów hydraulicznych z myślą o ich wytwarzaniu przyrostowym. W prezentacji „Metodyka projektowania bloków hydraulicznych do druku w technologii DMLS” Piotr Jędrzejewski, Team Lider R&D, pokazał, jak odpowiednie podejście projektowe pozwala wykorzystać możliwości technologii druku 3D z metalu - od przygotowania geometrii i optymalizacji konstrukcji po uwzględnienie specyfiki procesu wytwarzania. Udział w AM26 był dla AMTH okazją nie tylko do zaprezentowania rezultatów prowadzonych prac badawczo-rozwojowych, ale również do wymiany doświadczeń z przedstawicielami środowiska akademickiego i przemysłowego. Połączenie badań, projektowania i praktycznego zastosowania technologii przyrostowych stanowi jeden z ważnych kierunków rozwoju AMTH. Na długo zapadnie nam w pamięć również bankiet w Wieliczce, uświetniony piękną oprawą muzyki na żywo , który był doskonałą okazją do integracji i rozmów w wyjątkowej atmosferze. Szczególne podziękowania kierujemy do dr. hab. inż. Krzysztofa Żaby, prof. AGH – Przewodniczącego Konferencji AM26 , za organizację wydarzenia i stworzenie przestrzeni do wymiany wiedzy oraz doświadczeń. Dziękujemy również Akademii Górniczo-Hutnicze j za możliwość udziału w tym ważnym spotkaniu środowiska Additive Manufacturing oraz wszystkim prelegentom i uczestnikom za inspirujące rozmowy i merytoryczną wymianę doświadczeń.
Autor: Alina Leśniewska • 17 września 2026
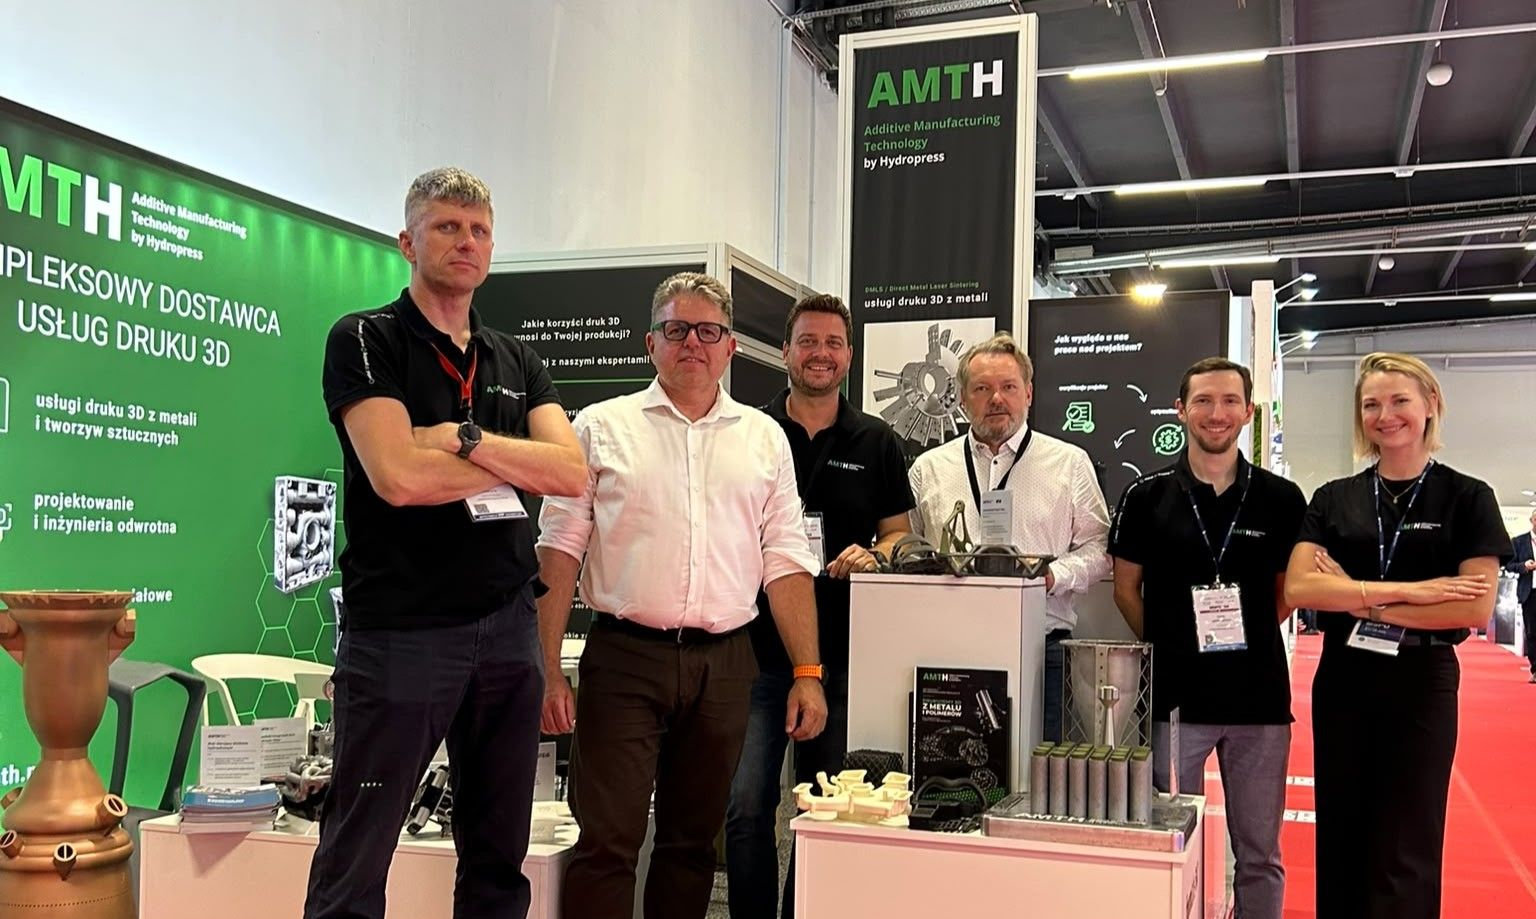
MSPO / XXXIV Międzynarodowy Salon Przemysłu Obronnego Termin: 8-11 września 2026 Miejsce: Targi Kielce Tegoroczna edycja Międzynarodowego Salonu Przemysłu Obronnego MSPO w Kielcach była dla AMTH okazją do zaprezentowania potencjału przemysłowego druku 3D z metali i tworzyw sztucznych oraz jego zastosowań w rozwiązaniach typu dual-use. Na stoisku zaprezentowaliśmy przykłady komponentów, wykonanych technologiami przyrostowymi dla różnych gałęzi przemysłu – od aerospace i hydrauliki siłowej, przez przemysł maszynowy, po rozwiązania znajdujące zastosowanie w sektorze defence. Od hydrauliki siłowej po aerospace Jednym z prezentowanych przykładów była komora spalania o wymiarach 421 mm x 840 mm, przeznaczona do silnika rakietowego pierwszego i drugiego stopnia. Silnik ma znaleźć zastosowanie w rakiecie przeznaczonej do wyniesienia małego satelity. Projekt został zrealizowany przez firmę AMCM. Na stoisku znalazła się również wykonana przez AMTH komora spalania silnika rakietowego, wykonana w technologii DMLS/SLM dla Politechniki Gdańskiej w ramach projektu realizowanego przez zespół SimLE. Komponent pokazuje możliwości technologii przyrostowych w wytwarzaniu elementów o złożonej geometrii i wymagających kanałach wewnętrznych. Szeroko prezentowaliśmy także doświadczenie AMTH w obszarze hydrauliki siłowej – m.in. drukowane z metali bloki hydrauliczne, których konstrukcję projektowaliśmy z uwzględnieniem redukcji masy, konsolidacją funkcji oraz optymalizacją przepływu medium. To przykład realizacji, która może znaleźć zastosowanie zarówno w klasycznych aplikacjach przemysłowych, jak i rozwiązaniach dual-use. Materiały wykorzystane do produkcji bloków to aluminium AlSi10Mg, stal nierzdzewna 316L i spawalna stal narzędziowa MS1. Technologie przyrostowe dla defence Istotną częścią prezentacji były komponenty i demonstratory związane z sektorem obronnym. Pokazaliśmy m.in. wymienniki ciepła, metalowe tłumiki do broni oraz elementy konstrukcyjne, których wykonanie metodami przyrostowymi pozwala projektować i wytwarzać części o geometrii trudnej lub niemożliwej do uzyskania konwencjonalnymi metodami. Jednym z prezentowanych rozwiązań był dron przechwytujący, zaprojektowany do działań typu „hit-to-kill”, czyli neutralizacji innych dronów poprzez precyzyjne uderzenie, bez zastosowania materiałów wybuchowych. Konstrukcja została wykonana z materiału PA2200 na systemie EOS P3 NEXT, pokazując potencjał przemysłowego druku 3D z tworzyw sztucznych również w zastosowaniach związanych z bezpieczeństwem i obronnością. Spotkania i rozmowy o przyszłości produkcji MSPO 2026 było dla nas nie tylko prezentacją możliwości technologii DMLS i SLS, ale przede wszystkim miejscem spotkań z przedstawicielami przemysłu, nauki i sektora obronnego. Na naszym stoisku gościliśmy wiele firm i instytucji, w tym przedstawicieli Polskiej Grupy Zbrojeniowej (PGZ) . Rozmowy podczas targów pokazały, że technologie addytywne coraz częściej postrzegane są nie tylko jako narzędzie prototypowania, ale również jako element nowoczesnego łańcucha dostaw – umożliwiający szybsze projektowanie, produkcję krótkoseryjną, wytwarzanie części zamiennych na żądanie oraz lokalną produkcję komponentów. Dziękujemy wszystkim Klientom, Partnerom i Gościom, którzy odwiedzili nasze stoisko podczas MSPO 2026. Do zobaczenia na kolejnych wydarzeniach!
Więcej wpisów