


Blog
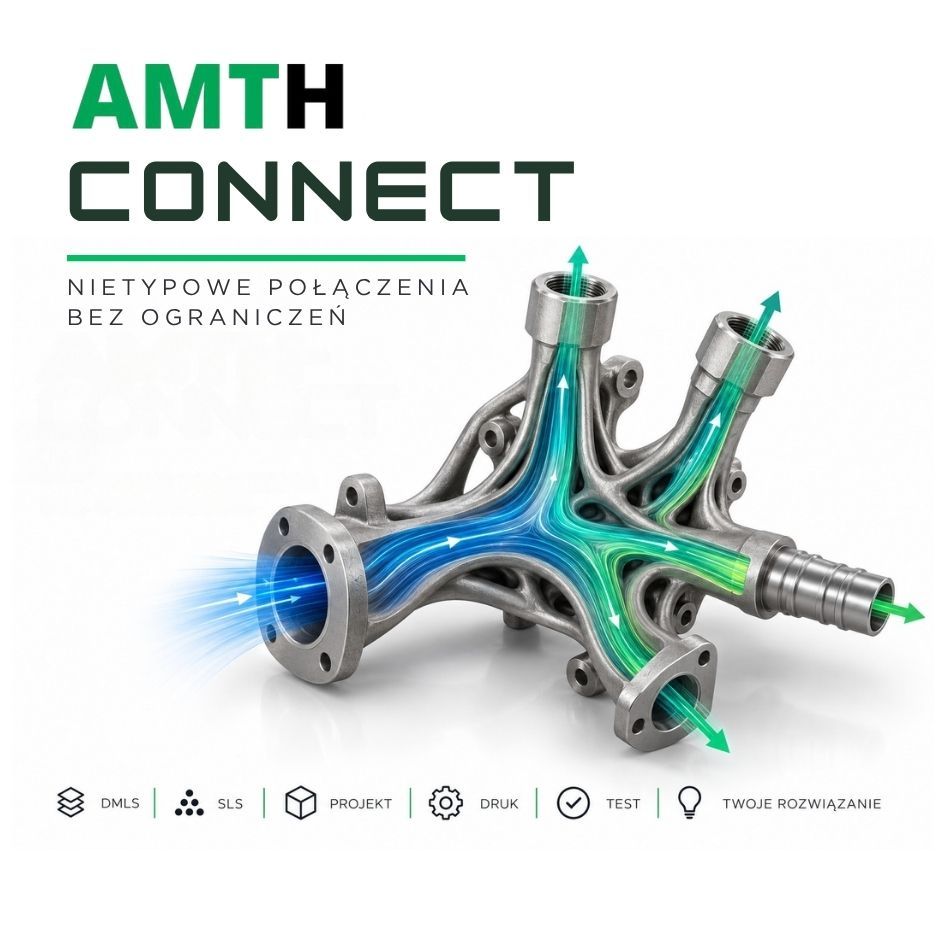
Kiedy standardowe rozwiązania nie odpowiadają wymaganiom projektu, tworzymy własne. AMTH-CONNECT to program dedykowany projektowaniu i wytwarzaniu metalowych elementów przyłączeniowych o niestandardowej geometrii. Wykorzystujemy technologię przyrostową do produkcji adapterów, kolektorów, końcówek przewodów oraz specjalistycznych przyłączy, których wykonanie tradycyjnymi metodami może być skomplikowane, czasochłonne lub nieopłacalne. Realizujemy zarówno pojedyncze elementy, jak i krótkie serie produkcyjne. W zależności od wymagań aplikacji wykorzystujemy stal nierdzewną, stale narzędziowe i stopy aluminium. Jedna technologia – wiele zastosowań przemysłowych Metalowe elementy AMTH-CONNECT znajdują zastosowanie wszędzie tam, gdzie liczy się precyzyjne dopasowanie geometrii przyłącza do konkretnej instalacji, urządzenia lub warunków zabudowy. Rozwiązanie sprawdza się między innymi w: systemach hydrauliki siłowej i układach smarowania, instalacjach procesowych oraz technologicznych, obwodach ssawnych i powrotnych, systemach chłodzenia i obiegach wodno-glikolowych, instalacjach dla przemysłu morskiego i sektora offshore, maszynach specjalistycznych i urządzeniach projektowanych na zamówienie, modernizowanych układach, w których brakuje dostępnych na rynku komponentów. Dobór materiału dopasowany do warunków eksploatacji. Odpowiednie właściwości materiałowe mają kluczowe znaczenie dla trwałości i bezpieczeństwa komponentu. Dlatego każdy projekt analizujemy pod kątem parametrów pracy, rodzaju medium oraz wymagań środowiskowych. W realizacjach AMTH-CONNECT wykorzystujemy między innymi: AlSi10Mg – stop aluminium umożliwiający wykonywanie lekkich komponentów o złożonej geometrii. 316L – stal nierdzewną przeznaczoną m.in. do zastosowań wymagających podwyższonej odporności korozyjnej, w tym w środowisku morskim. MS1 – stal narzędziową wykorzystywaną w aplikacjach wymagających odpowiednio dobranych właściwości mechanicznych. W zależności od potrzeb projektu możliwe jest również zastosowanie innych materiałów, w tym stopów niklu, tytanu i miedzi. Ostateczny wybór uwzględnia m.in. ciśnienie robocze, temperaturę, obciążenia mechaniczne, rodzaj medium i warunki otoczenia. Niestandardowa geometria bez ograniczeń tradycyjnej produkcji Technologia metalowego druku 3D pozwala projektować połączenia, których wykonanie z wykorzystaniem standardowych komponentów i konwencjonalnej obróbki wymagałoby wielu operacji technologicznych. W ramach AMTH-CONNECT możemy: projektować przyłącza z dowolnie dobraną orientacją i konfiguracją portów, integrować kilka funkcji i połączeń w jednym komponencie, ograniczać liczbę dodatkowych adapterów, spoin i połączeń montażowych, wykonywać elementy o skomplikowanych kanałach i geometriach wewnętrznych, produkować pojedyncze komponenty oraz krótkie serie bez konieczności przygotowywania specjalnego oprzyrządowania. To możliwość uproszczenia konstrukcji, ograniczenia liczby części i lepszego dopasowania komponentu do rzeczywistej przestrzeni montażowej. Kiedy warto wykorzystać AMTH-CONNECT? Metalowy druk 3D jest szczególnie korzystny w przypadku projektów, w których: wymagane jest połączenie o geometrii niedostępnej w standardowej ofercie rynkowej, ograniczona przestrzeń montażowa wymusza niestandardowy układ przyłączy, kilka elementów można zastąpić jednym zintegrowanym komponentem, potrzebna jest jednostkowa lub niskoseryjna produkcja, modernizacja istniejącego urządzenia wymaga odtworzenia lub przeprojektowania niedostępnej części. AMTH-CONNECT nie jest zamiennikiem standardowych złączy dostępnych z magazynu. To rozwiązanie dla aplikacji, w których tradycyjny sposób wykonania nie zapewnia odpowiedniej funkcjonalności, geometrii lub uzasadnienia technologicznego. Od koncepcji do gotowego komponentu Każdy projekt AMTH-CONNECT rozpoczynamy od analizy potrzeb aplikacji. Na tej podstawie oceniamy możliwości zastosowania technologii przyrostowej i dobieramy optymalny sposób wykonania. Wybrane przykłady zastosowań i zrealizowanych projektów prezentujemy poniżej – wraz z dokumentacją fotograficzną komponentów: https://hydropress.pl/pl/oferta/hydraulika-silowa/elementy-zlaczne/niestandardowe-polaczenia-wykonane-w-technologii-druku-3d-metal
Druk 3D z metalu czy obróbka CNC? Obie metody pozwalają wytworzyć wysokiej jakości komponenty metalowe, jednak różnią się zastosowanymi narzędziami i procesem produkcyjnym. Zacznijmy od krótkiego wyjaśnienia – druk 3D z metalu to technologia addytywna , w której proszek metalowy jest laserowo przetapiany warstwa po warstwie, dzięki czemu produkt od razu powstaje w finalnym kształcie zaprojektowanej geometrii. Obróbka CNC to technologia ubytkowa, czyli taka, w której z bloku materiału narzędzie skrawające usuwa naddatek materiału aż do momentu uzyskania gotowego produktu. Druk 3D – technologia addytywna. Jak wygląda proces wytwarzania elementów metalowych? W technologii DMLS (Direct Metal Laser Sintering) laser selektywnie przetapia kolejne warstwy proszku metalowego. Ta metoda daje projektantom o wiele więcej możliwości i swobody w projektowaniu produktów o nietypowej geometrii, z dopasowanymi do potrzeb układu kanałami przepływu, struktur kratownicowych (ażurowych, gyroidalnych), konsolidacji kilku elementów w jeden większy czy optymalizacji topologicznej, zmniejszającej masę finalnego produktu. Posiadany przez nas system druku 3D z metalu to jeden z największych systemów dostępnych w Polsce. Składają się na niego m.in. 2 maszyny do druku: EOS M400 to duża komora robocza o wymiarach 400x400x400 mm, która pozwala nam drukować elementy wielkogabarytowe lub całe serie w jednej sesji druku, EOS M290 z komorą o wymiarach 250x250x325 mm, wykorzystujemy do produkcji wydruków średniej wielkości. Materiały, których obecnie używamy, to: aluminium, stal narzędziowa i nierdzewna. Wytrzymałość wydruków jest porównywalna, a często jest nawet wyższa niż elementów wytwarzanych metodami tradycyjnymi. Dodatkowo druk 3D zapewnia bardzo dużą precyzję wymiarową. Obróbka CNC – technologia ubytkowa Obróbka CNC to sprawdzony standard przemysłowy – toczenie, frezowanie i elektrodrążenie sterowane numerycznie zapewniają bardzo dużą precyzję wymiarową, powtarzalność i wysoką jakość powierzchni. Wyposażenie centrum badawczo-rozwojowego AMTH to pionowe centrum obróbcze DM1052 o mocy 15 kW, ze stołem 950 x 510 mm i wrzecionem 10 000 obr./min, umożliwiające precyzyjne frezowanie złożonych detali, a wielofunkcyjna tokarka CNC – obróbkę elementów osiowosymetrycznych oraz detali obrotowych o długości toczenia do 500 mm. Przy materiałach trudno skrawalnych, jak stal hartowana czy węgliki spiekane, wykorzystujemy elektrodrążarkę drutową SC550. Druk 3D a CNC – porównanie obu metod Zastanawiając się nad tym, czy wybrać druk 3D czy technologię ubytkową , wspólnie przyjrzyjmy się charakterystycznym cechom obu technologii. Przygotowaliśmy tabelę, w której omawiamy oba procesy. Kryterium Druk 3D z metalu (technologia addytywna) Obróbka CNC (technologia ubytkowa) Zasada działania Nakładanie materiału warstwa po warstwie z proszku metalowego Usuwanie naddatku materiału z bloku wyjściowego Swoboda uzyskania dowolnej geometrii Bardzo wysoka – kanały wewnętrzne, kratownice, gyroidy, konsolidacja części Ograniczona dostępem narzędzia do obrabianych powierzchni Dokładność i jakość powierzchni Dobra; powierzchnie funkcyjne często wymagają obróbki wykańczającej Bardzo wysoka dokładność wymiarowa i gładkość powierzchni Straty materiału, generowanie odpadów Praktycznie brak odpadów – nieużyty w druku proszek metalowy nadaje się do ponownego wykorzystania Znaczne straty surowca w postaci wiórów Opłacalna wielkość serii Prototypy, produkcja jednostkowa i krótkie serie Serie średnie i duże, produkcja powtarzalna Czas wdrożenia Krótki – bez oprzyrządowania, prosto z modelu CAD Wymaga programowania, mocowań i przezbrojeń Masa detalu Możliwa redukcja masy nawet o 80% w porównaniu z elementem wytworzonym metodami konwencjonalnymi Wysoka masa wynika z geometrii możliwej do uzyskania skrawaniem Kiedy wybrać technologię addytywną, a kiedy ubytkową? Druk 3D z metalu to doskonały wybór, gdy liczy się złożona geometria, redukcja masy, konsolidacja podzespołów lub szybkie przejście od projektu do prototypu oraz precyzja wykonania. To naturalny wybór dla produkcji jednostkowej i krótkoseryjnej, części zamiennych na żądanie oraz komponentów niewykonalnych metodami konwencjonalnymi. Obróbka CNC pozostaje doskonałym wyborem wszędzie tam, gdzie wymagane są wąskie tolerancje, wysoka gładkość powierzchni i pełna powtarzalność w większych seriach. Proste geometrie, elementy osiowosymetryczne i detale z dostępnych półfabrykatów zwykle taniej i szybciej powstaną na obrabiarce CNC. W przemyśle decyzja druk 3D czy CNC coraz częściej oznacza łączenie obu tych technologii, a nie wybór jednej lub drugiej. Wydrukowany detal o zoptymalizowanej geometrii może trafić do obróbki, gdzie powierzchnie funkcyjne, takie jak gniazda łożysk, gwinty, płaszczyzny przylegania, uzyskują finalne tolerancje. Dostępność obu technologii w centrum badawczo-rozwojowym AMTH pozwala maksymaqlnie skrócić czas realizacji zlecenia. Podsumowując, nie ma uniwersalnej odpowiedzi, która technologia jest lepsza – addytywna czy ubytkowa. O wyborze decydują geometria detalu, materiał, wielkość serii, tolerancje i budżet. Najlepsze efekty daje łączenie obu metod, czyli swobody projektowej druku 3D z metalu oraz precyzji obróbki CNC. Masz projekt i zastanawiasz się, która technologia będzie dobrym wyborem? Wyślij do nas zapytanie na adres office@amth.pl , chętnie pomożemy dobrać odpowiednie rozwiązanie.
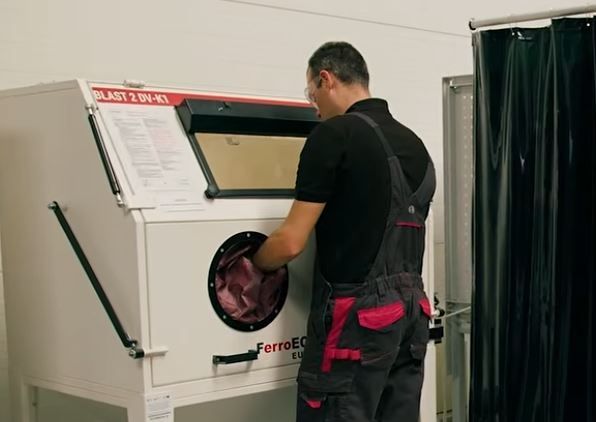
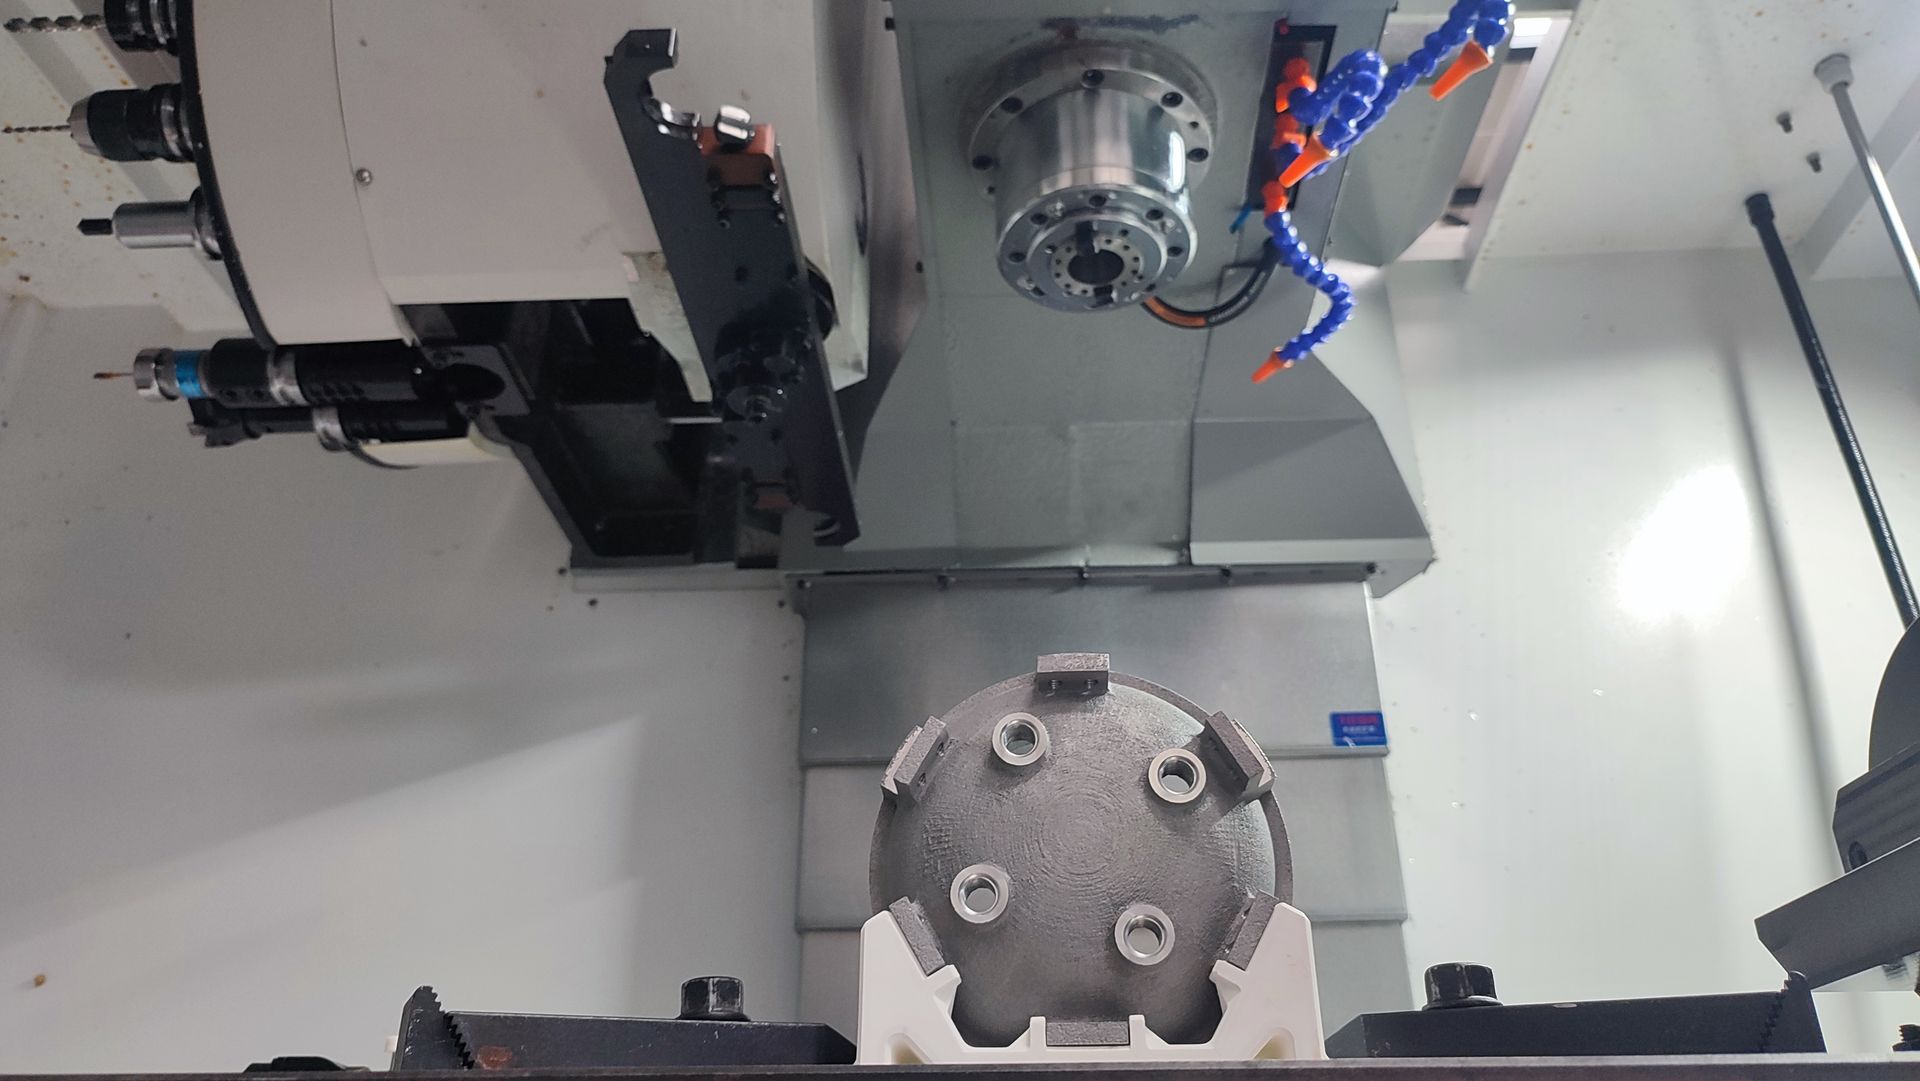
Post-processing w druku 3D z metalu to etap, który w praktyce decyduje o tym, czy wydrukowany element stanie się np. wysokiej klasy częścią maszyny. Detal opuszczający komorę roboczą drukarki DMLS, którą wykorzystujemy w pracy z metalami w AMTH, jest metalurgicznie gotowy – jego wytrzymałość jest tak duża, jak elementów wytwarzanych metodami konwencjonalnymi np. na obrabiarce CNC, ale wymaga jeszcze sekwencji dodatkowych czynności – usunięcia podpór, obróbki cieplnej, wykończenia powierzchni oraz w wielu przypadkach obróbki CNC i nałożenia powłoki ochronnej. Dopiero obróbka końcowa wydruków 3D z metalu pozwala nam zamieniać surowy wydruk w komponent spełniający wymagania dokumentacji technicznej. W AMTH posiadamy jeden z największych systemów do tego typu zadań, a post-processing wykonują doświadczeni inżynierowie. Odcięcie od platformy i obróbka cieplna Pierwszym krokiem po zakończeniu wydruku jest oddzielenie detalu od platformy roboczej oraz usunięcie podpór. Zanim to jednak wykonamy, element przechodzi proces odprężania — wygrzewanie redukujące naprężenia własne, które powstają na skutek szybkiego, miejscowego chłodzenia w miejscu przetapiania proszku. Pominięcie tego etapu grozi deformacją detalu po odcięciu komponentu od platformy. Dodatkowo w AMTH stale rozwijamy tę technologię, dokładnie analizując cały proces. Obróbka po druku 3D z metalu w AMTH obejmuje również ujednolicenie powierzchni. Surowy wydruk DMLS charakteryzuje się znaczącą chropowatością powierzchni. Podczas piaskowania usuwamy resztki niespieczonego proszku i ujednoradniamy chropowatości powierzchni. Alternatywnie może być stosowane szkiełkowanie, które wygładza i utwardza warstwę wierzchnią. Obróbka CNC powierzchni funkcyjnych Tam, gdzie dokumentacja techniczna wymaga wąskich granic tolerancji – gniazda łożysk, powierzchnie przylegania, otwory pasowane, gwinty – wydruk trafia na obrabiarkę. AMTH posiada pionowe centrum obróbcze CNC DM1052 o mocy 15 kW (3+1 osi, stół 950 x 510 mm, wrzeciono 10 000 obr./min) więc mamy możliwość frezowania powierzchni funkcyjnych z wysoką dokładnością wymiarową. Z wykorzystaniem wielofunkcyjnej tokarki CNC DS28-0 obrabiamy elementy obrotowe o długości toczenia do 500 mm. Najbardziej wymagające kontury, także w materiałach trudno skrawalnych, można wykonać elektrodrążarką drutową SC550. Połączenie druku 3D z obróbką ubytkową pozwala uzyskać detal łączący swobodę projektowania geometrii z precyzją obrabiarek CNC. Co ważne, obróbkę końcową planujemy już na etapie projektowania detalu. Powierzchnie, które będą frezowane lub toczone, powinny otrzymać w modelu CAD odpowiedni naddatek obróbkowy, a orientacja wydruku na platformie uwzględniać zarówno rozmieszczenie podpór, jak i późniejsze bazowanie detalu na obrabiarce. Takie podejście pozwala nam skracać czas post-processingu, ograniczać liczbę mocowań i minimalizować ryzyko, że po obróbce zabraknie materiału na powierzchni funkcyjnej. Niklowanie chemiczne – ochrona przed korozją i zużyciem Niklowanie chemiczne (bezprądowe, ENP) Ni-P o zawartości 6–9% fosforu, pokrywa równomierną warstwą nawet skomplikowane kształty – a właśnie takie najczęściej powstają w druku 3D. Powlekane są elementy o objętości do ok. 0,5 m3, standardowo warstwą o grubości 25 µm. Proces można uzupełnić obróbką cieplną, która ma wpływ na właściwości powłoki. Kontrola jakości jako ostatni etap procesu W naszym centrum badawczo-rozwojowym każdy etap post-processingu możemy zweryfikować. Chropowatość powierzchni badamy urządzeniem Waveline W10, twardość – nieniszczącym twardościomierzem eHandy Esatest, grubość i skład powłoki – spektrometrem fluorescencyjnym FISHER X-RAY XAN 222, a odporność korozyjną – komorą solną SALT-CAB 250. Analizę wizualną powierzchni umożliwia nam dodatkowo mikroskop metalurgiczny. Dzięki temu obróbkę końcową wydruków 3D z metalu kończymy sprawdzonym wynikiem badania. Post-processing w druku 3D z metalu w AMTH nie jest dodatkiem, lecz integralną częścią technologii addytywnej: odprężanie i obróbka cieplna stabilizują strukturę materiału, piaskowanie ujednolica powierzchnię, obróbka CNC nadaje wymagane wymiary i jakość powierzchni w granicach tolerancji, zgodnie z dokumentacja techniczną. Wszystkie powyższe procesy odbywają się w jednym miejscu tzw. "jeden proces pod jednym dachem", co skraca czas realizacji projektu i gwarantuje pełną kontrolę jakości. Planujesz wdrożenie wydruków 3D z metalu i chcesz wiedzieć, jaka obróbka po druku 3D z metalu będzie potrzebna w Twoim projekcie? Skontaktuj się z nami: office@amth.pl.
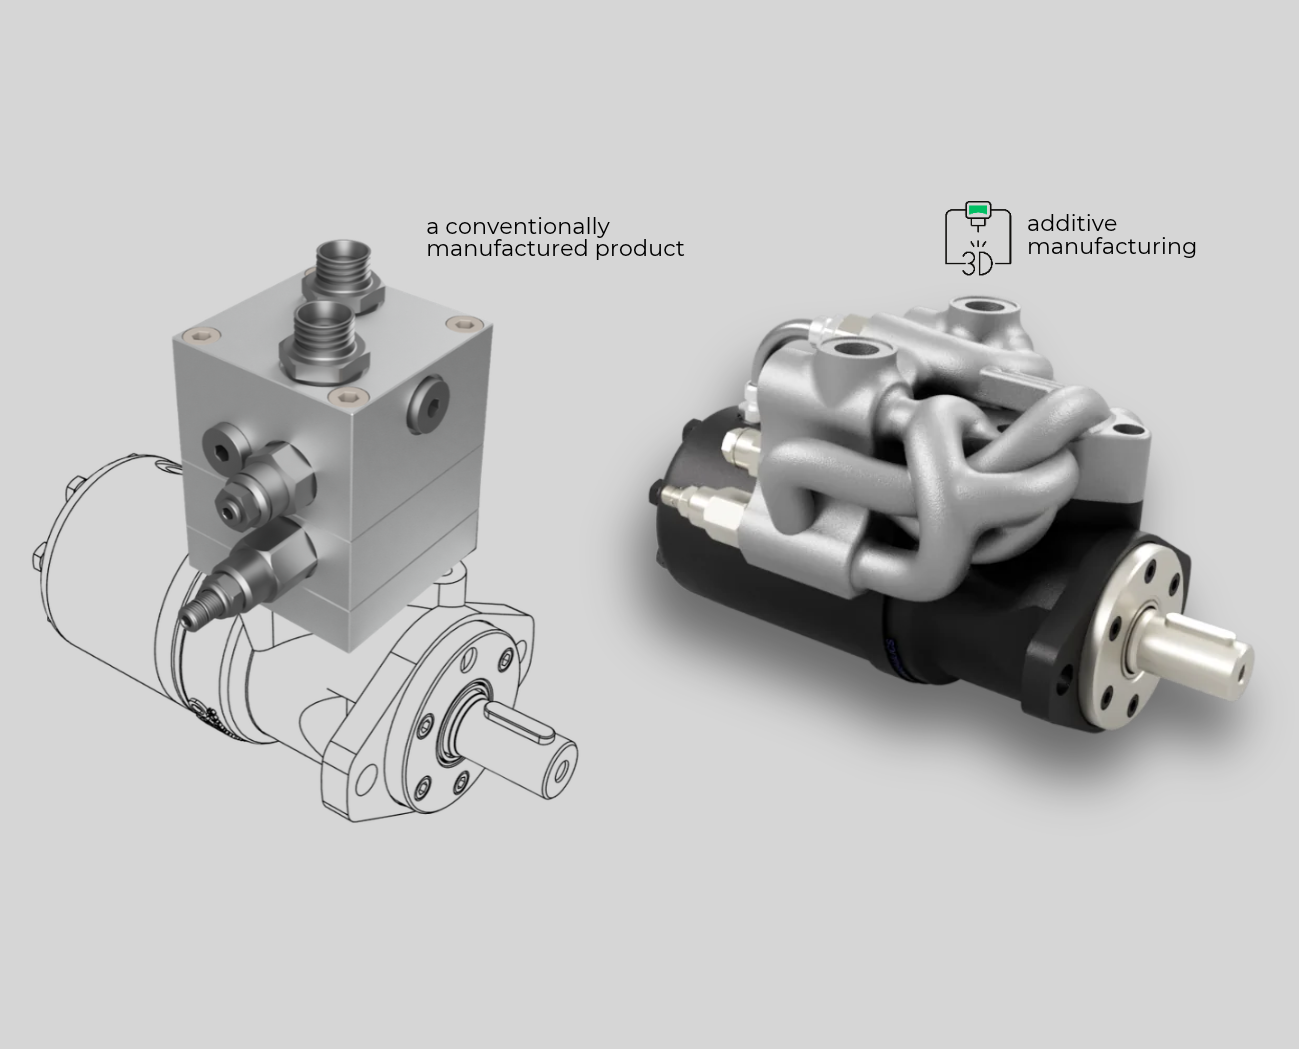
Druk 3D z metalu w hydraulice siłowej to dla centrum badawczo-naukowego AMTH jeden z ważniejszych sektorów ze względu na wiedzę i 30-letnie doświadczenie biznesowe firmy Hydropress w tej branży. Praca naszego centrum bazuje na technologii DMLS (Direct Metal Laser Sintering) i zastosowaniu jednego z największych systemów druku 3D z metalu w Polsce, na który składają się maszyny do druku EOS M400 o komorze roboczej 400 x 400 x 400 mm oraz EOS M290 o komorze roboczej 250 x 250 x 325 mm. Dlaczego druk 3D zmienia podejście do projektowania elementów hydraulicznych? To właśnie na komponentach hydraulicznych można zobaczyć pełnię możliwości technologii addytywnej. Klasyczny blok hydrauliczny powstaje przez wiercenie w półfabrykacie prostopadłych kanałów. Konsekwencje znają wszyscy projektanci – kanały technologiczne wymagające zaślepienia, ostre załamania przepływu medium, generujące straty ciśnienia i turbulencje oraz masa bloku, wynikająca z geometrii możliwej do uzyskania metodami konwencjonalnymi, a nie z rzeczywistych wymogów konstrukcji czy specyfiki projektu. Technologia addytywna, z którą pracujemy w AMTH, pozwala na to, by w kanały wewnętrzne wprowadziły medium płynnymi łukami, dokładnie tam, gdzie wymaga tego układ – bez kanałów technologicznych i zbędnych połączeń, które zawsze są potencjalnymi miejscami przecieku. Dodatkowo kilka komponentów możemy zintegrować w jeden, duży element. Rezultatem jest lżejszy i bardziej kompaktowy produkt, z korzystniejszą charakterystyką przepływu. Druk 3D części hydraulicznych – co można wytwarzać tą technologią? Druk 3D części hydraulicznych obejmuje szeroki zakres komponentów: bloki przyłączeniowe i rozdzielacze o zoptymalizowanych kanałach, korpusy zaworów, elementy wykonawcze, prototypy nowych konstrukcji oraz części zamienne dostępne na żądanie – bez oprzyrządowania i bez oczekiwania na formę (metoda odlewu). Duża komora robocza maszyny do druku, którą wykorzystujemy w AMTH, pozwala wydrukować całą krótką serię detali w jednej sesji druku, co sprawia, że ta technologia jest opłacalna nie tylko przy prototypach. Dostępne materiały, czyli m.in. stal narzędziowa i nierdzewna, aluminium, tytan oraz stopy niklu i miedzi, pozwalają dobrać materiał odpowiednio do ciśnienia, medium i środowiska pracy, a wytrzymałość wydruków jest porównywalna, a nawet wyższa niż elementów wytwarzanych metodami konwencjonalnymi. Inną, oddzielną kategorią zastosowań druku 3D z metalu w hydraulice siłowej jest szybkie prototypowanie. Kolejne wersje konstrukcji, które przy takiej technologii wytwarzania jak odlew wymagałaby tygodni oczekiwania na formę, w technologii addytywnej sprowadza się do wydrukowania kolejnej wersji detalu bezpośrednio z przeprojektowanego modelu CAD. To znacząco skraca cykl rozwoju nowego produktu i pozwala testować warianty konstrukcyjne, zanim zapadnie decyzja o produkcji seryjnej. Warto podkreślić, że w technologii addytywnej, wykorzystując inżynierię odwrotną, możemy wytworzyć również takie elementy, które nie są już dostępne w sprzedaży lub brakuje do nich dokumentacji technicznej. To proces, który pozwala nam na zdigitalizowanie istniejącego elementu oraz odtworzenie jego geometrii w CAD i następnie przeprojektowanie go, dostosowując do specyfiki technologii addytywnej. W ten sposób część zamienna staje się jednocześnie częścią o poprawionych parametrach użytkowych. Od symulacji CAD po próbę ciśnieniową, czyli badania hydrauliki siłowej w AMTH Element hydrauliczny musi przejść próbę wytrzymałościową i próbę szczelności, dlatego wydrukowane komponenty trafiają na specjalistyczną stację do statycznych prób ciśnieniowych o mocy 66 kW i wydajności 9–98 dm³/min, generującą ciśnienie robocze do 350 bar (420 bar w piku) przy pełnym zakresie wydajności. Do prób wymagających jeszcze wyższych wartości w AMTH używamy pompy ręcznej o ciśnieniu do 1600 bar. Testy pozwalają nam zweryfikować symulacje przeprowadzone w programach CAD już na etapie projektowania – zanim detal trafi do układu. Uzupełnieniem badań jest kontrola czystości oleju według standardów ISO 4406:1999, SAE AS4059, NAS 1638 i GOST 17216, wraz z pomiarem zawilgocenia i temperatury, czyli parametrów kluczowych dla trwałości precyzyjnych elementów hydraulicznych. Wydrukowany komponent hydrauliczny przechodzi w AMTH pełny post-processing – obróbkę cieplną, obróbkę CNC powierzchni przyłączeniowych i gwintów oraz inne badania lub testy. Cały proces jest przeprowadzany "pod jednym dachem", dzięki czemu zachowana jest gwarancja jakości, a czas realizacji projektu zostaje znacząco skrócony. Druk 3D z metalu w hydraulice siłowej łączy dużą swobodę projektowania z wytrzymałością mechaniczną.
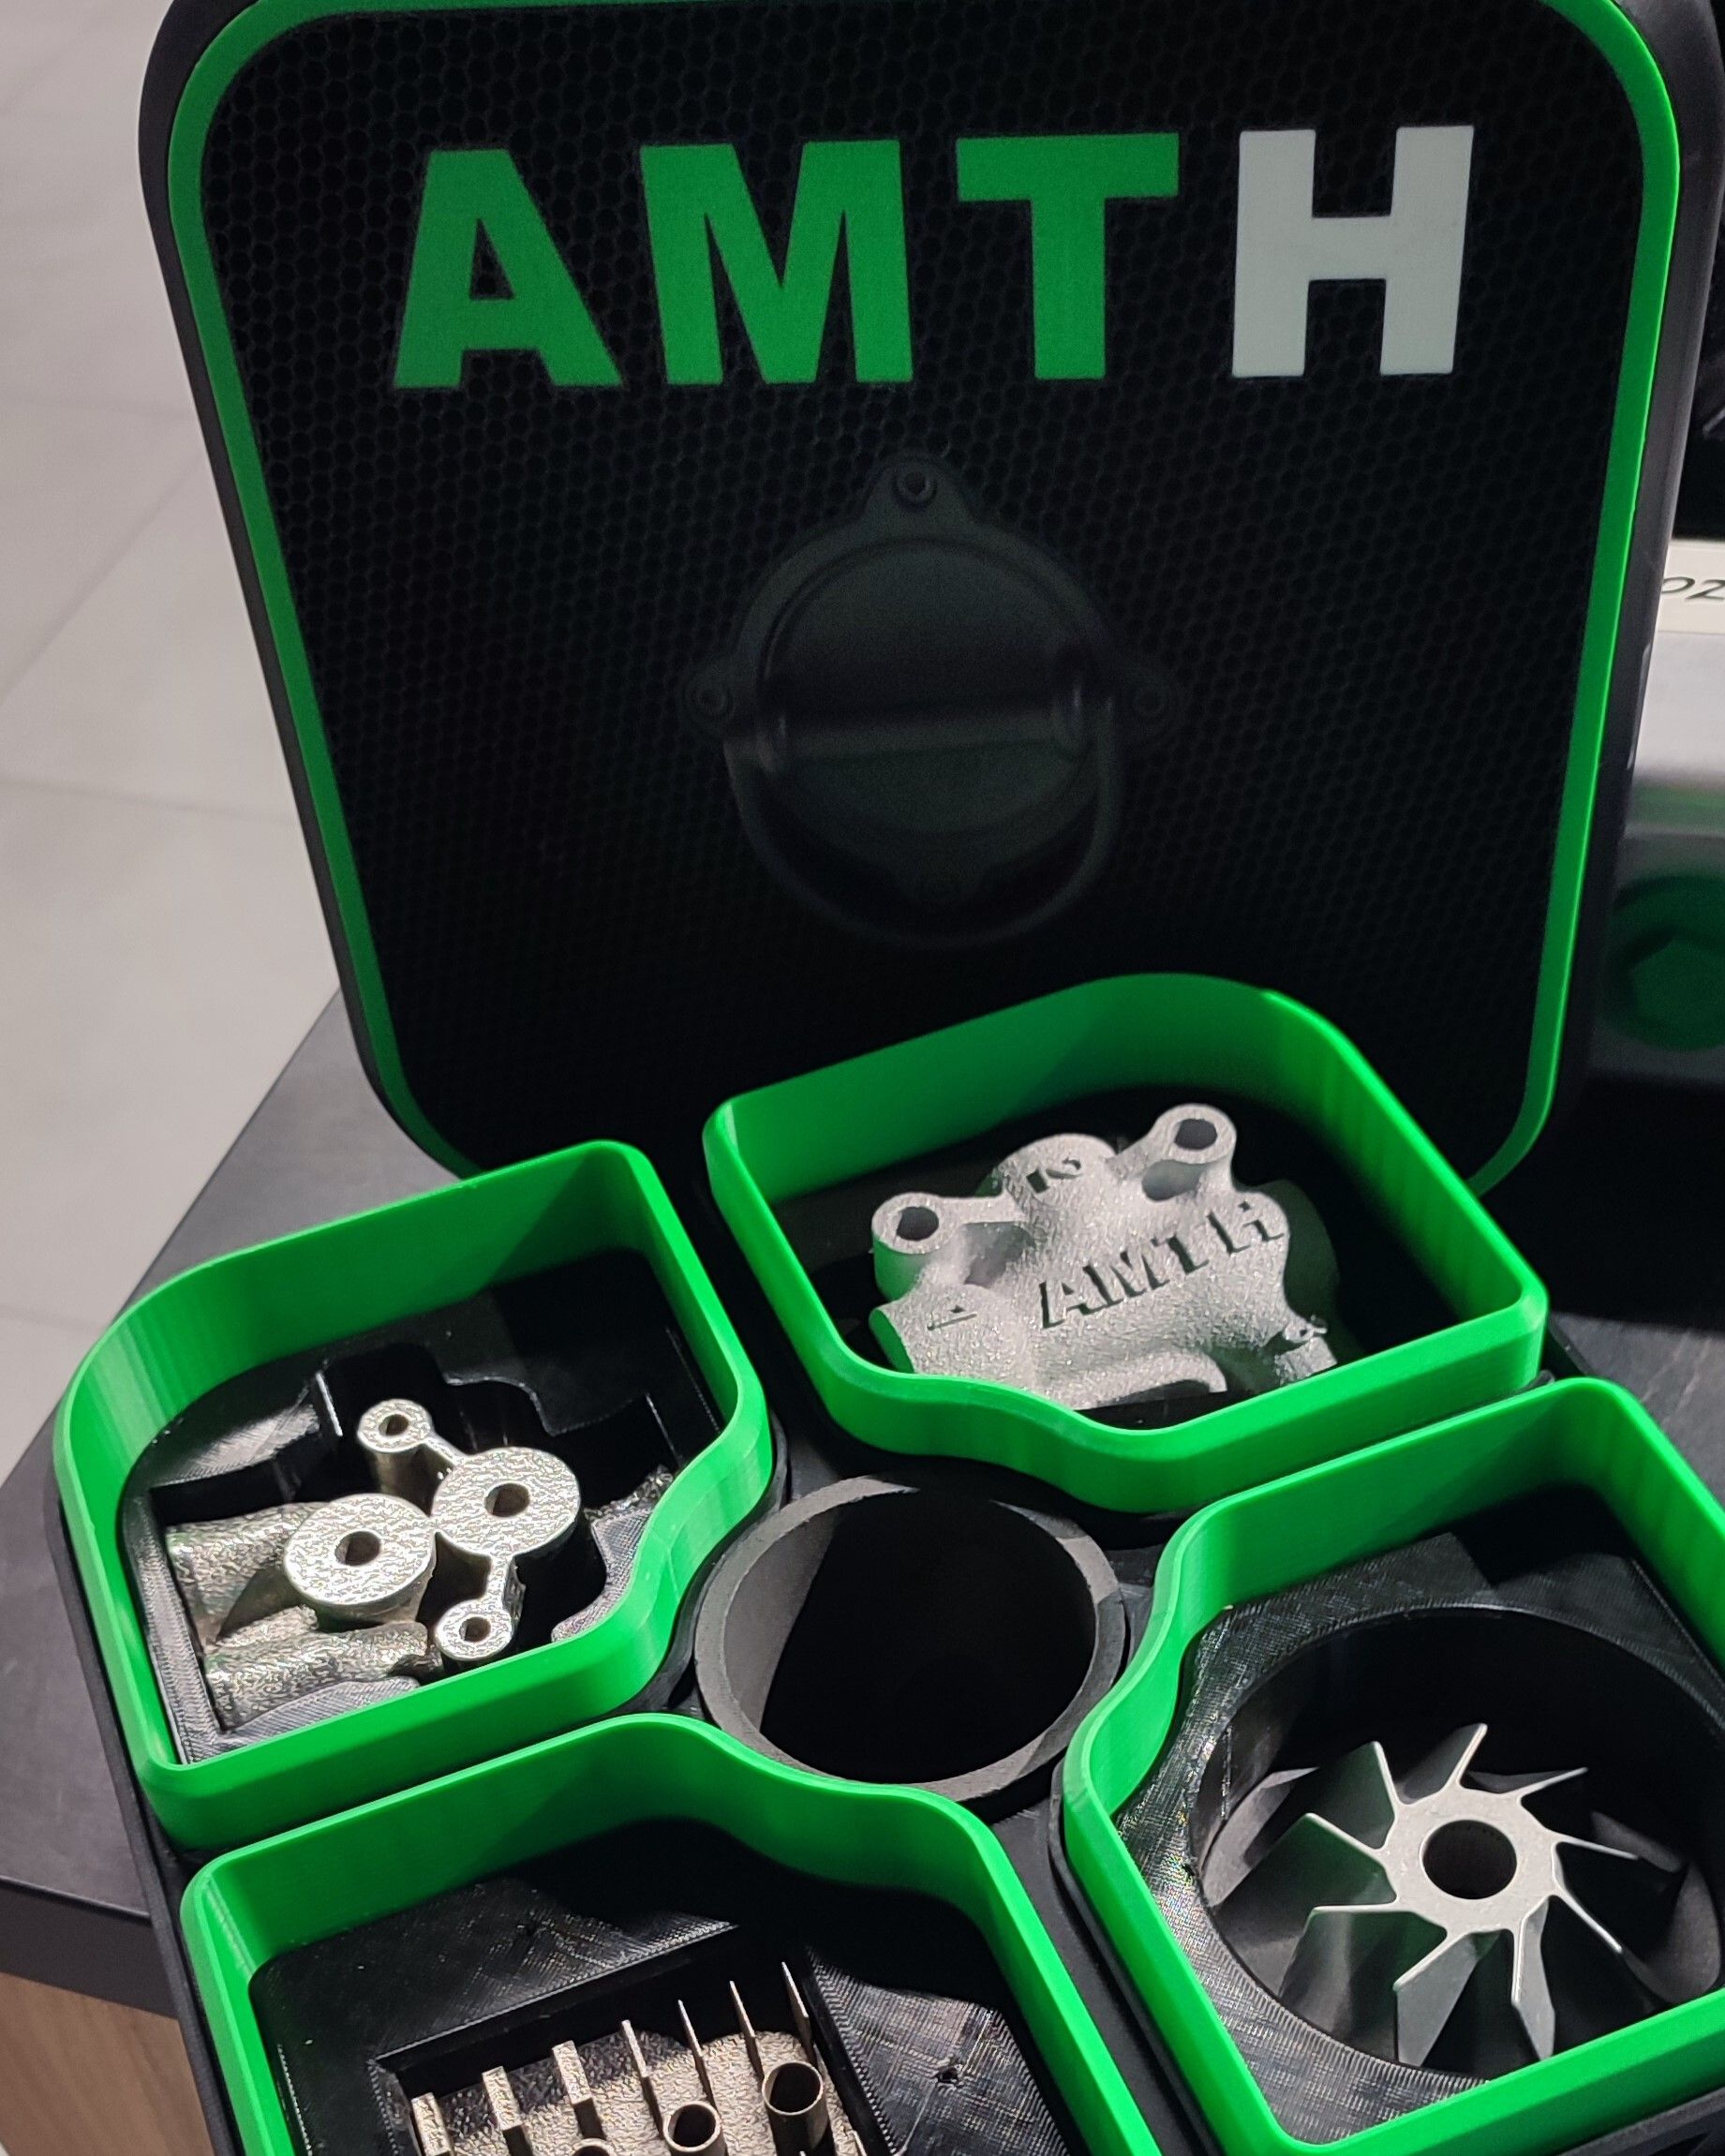
Ile kosztuje druk 3D z metalu? – to zwykle pierwsze pytanie, które pada w rozmowie o technologii addytywnej. Rzetelna odpowiedź brzmi: to zależy. Tę odpowiedź tutaj da się rozpisać na kilka konkretnych, mierzalnych czynników. Cena druku 3D z metalu wynika wprost z geometrii detalu, materiału, czasu pracy maszyny i zakresu obróbki końcowej. Po zrozumieniu tych zależności można świadomie rozpocząć projektowanie oraz zdecydować nie tylko o kształcie części, ale i jej koszcie. Co dokładnie wpływa na cenę druku 3D z metalu? Materiał Podstawowym składnikiem ceny jest wybrany materiał. Różnice między materiałami, czyli w głównej mierze proszkami metalicznymi, są znaczące: stopy aluminium i stale należą do bardziej przystępnych, podczas gdy tytan czy stopy niklu plasują się znacznie wyżej. Wybór powinien wynikać z rzeczywistych wymagań detalu – ciśnienia, temperatury oraz środowiska pracy. Zdarza się, że część projektowana „na wszelki wypadek” z tytanu równie dobrze spełni swoją funkcję w stali nierdzewnej, przy zauważalnie niższym koszcie. Czas pracy maszyny W technologii DMLS detal powstaje warstwa po warstwie, dlatego najważniejszym parametrem kosztowym jest wysokość wydruku w osi Z, która determinuje liczbę warstw, a więc czas pracy maszyny. Znaczenie ma też objętość przetapianego materiału oraz liczba struktur podporowych, które zużywają proszek i czas działania lasera, a później wymagają usunięcia. Dwa detale o identycznej masie mogą różnić się kosztem wydruku, jeśli jeden z nich wymaga dwukrotnie większej liczby warstw lub rozbudowanych podpór. Post-processing Cena druku 3D z metalu rzadko kończy się na samym wydruku. Do kalkulacji trzeba doliczyć obróbkę cieplną (odprężanie, hartowanie czy starzenie), obróbkę CNC powierzchni funkcyjnych, a także nałożenie powłoki np. w procesie niklowania chemicznego według ASTM B733-22 oraz badania takie jak pomiary chropowatości, twardości czy próby ciśnieniowe elementów hydraulicznych. Zakres tych operacji wynika z dokumentacji technicznej detalu, dlatego precyzyjne określenie wymagań już na etapie zapytania o wycenę pozwala uniknąć pojawienia się dodatkowych, ukrytych kosztów w wycenie. Jak optymalizować koszt wydruku? Największy wpływ na cenę druku 3D z metalu ma projektant jeszcze przed rozpoczęciem całego procesu. Gdy planuje poszczególne etapy wytworzenia komponentu, powinien uwzględnić: orientację detalu na platformie – dobrze przemyślane ułożenie skraca wysokość wydruku i ogranicza liczbę potrzebnych podpór; optymalizację topologiczną – usunięcie materiału z miejsc, które nie przenoszą obciążeń, zmniejsza objętość przetapianego proszku i masę części; naddatki tylko tam, gdzie są potrzebne – obróbkę CNC planuje się dla powierzchni funkcyjnych, a nie całego detalu; łączenia detali w jeden cykl druku – duża komora robocza w drukarce EOS M400 pozwala wydrukować całą serię jednocześnie, dzieląc koszty stałe cyklu na wiele części. Kiedy wyższa cena jednostkowa nadal jest opłacalna? Porównywanie samej ceny za sztukę bywa mylące. Druk 3D z metalu nie wymaga przygotowania specjalnego oprzyrządowania ani form, więc przy prototypach i krótkich seriach całkowity koszt najczęściej jest niższy niż w technologiach konwencjonalnych, a czas realizacji skraca się do kilku tygodni. Do rachunku warto doliczyć także korzyści eksploatacyjne – lżejszy detal, mniej połączeń i niższe ryzyko potencjalnych przecieków, części zamienne drukowane na żądanie pozwolą na zmniejszenie kosztów magazynowania. Im pełniejsze zapytanie, tym dokładniejsza i szybsza będzie wycena. Warto przygotować: model 3D (najlepiej w formacie STEP), informacje o wybranym materiale lub środowisku pracy detalu, liczbie sztuk, rysunek z tolerancjami dla powierzchni wymagających obróbki CNC oraz informację o wymaganych powłokach i badaniach. Na tej podstawie można przygotować nie tylko wycenę, ale i optymalną strategię wydruku – orientację, podpory i plan obróbki końcowej. Podsumowując, o cenie decydują głównie materiał, wysokość i objętość wydruku, struktury podporowe oraz zakres post-processingu i badań. Na większość tych czynników można wpływać już na etapie projektowania, a doświadczony partner technologiczny podpowie, gdzie szukać oszczędności.
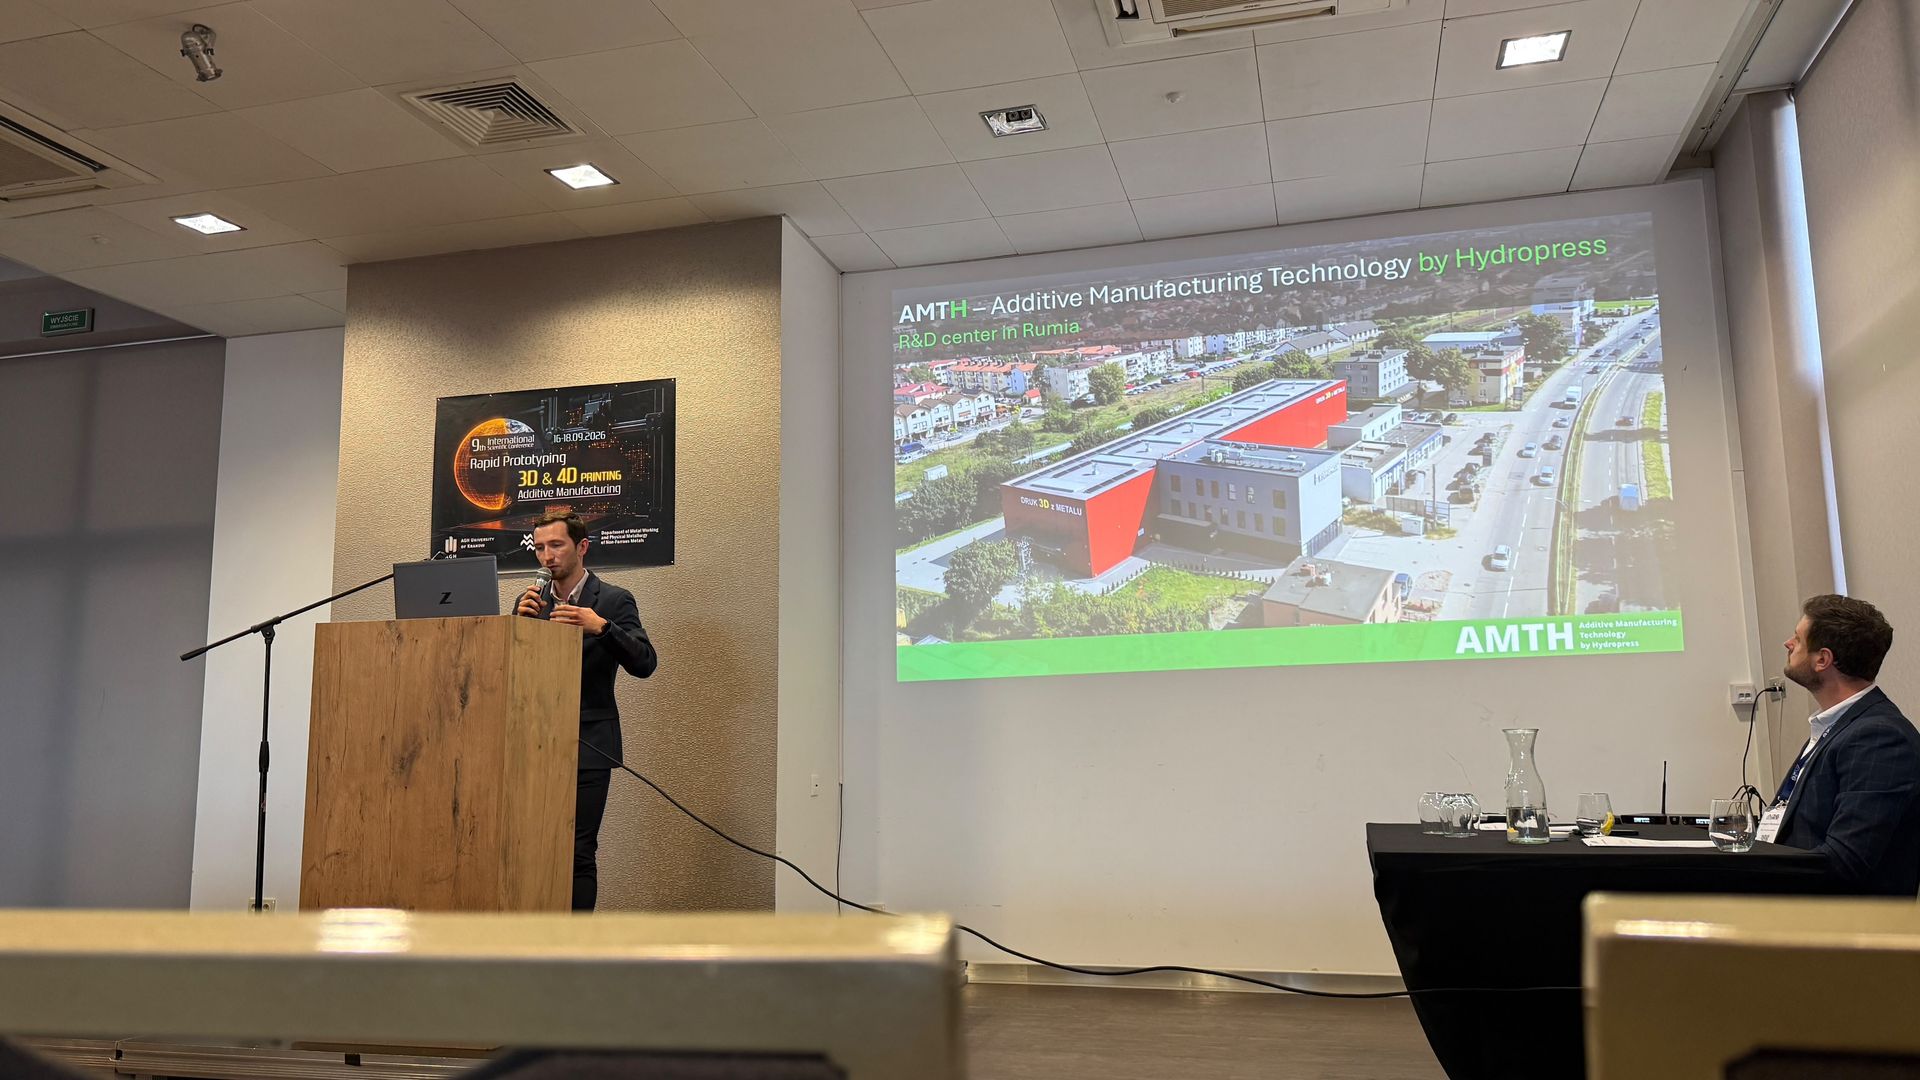
IX Międzynarodowa Konferencja Naukowa „Szybkie Prototypowanie. Druk 3D & 4D. Additive Manufacturing” Termin: 16-18 września 2026 Miejsce: Kraków Organizator: Akademia Górniczo-Hutnicza Za nami wyjątkowa edycja konferencji naukowej, zorganizowanej przez Akademię Górniczo-Hutniczą w Krakowie. W wydarzeniu uczestniczyli przedstawiciele świata nauki i przemysłu, prezentując najnowsze wyniki badań oraz praktyczne zastosowania wytwarzania przyrostowego. W konferencji aktywnie uczestniczył zespół AMTH , prezentując w sesji plenarnej dwa spojrzenia na rozwój technologii druku 3D z metalu. Podczas prelekcji naukowej „Poprawa jakości powierzchni elementów drukowanych w technologii DMLS” Marcin Brzóska, inżynier R&D, przedstawił wyniki badań dotyczących jednego z istotnych wyzwań metalowego druku 3D - chropowatości powierzchni elementów wytwarzanych metodą DMLS. Tematyka wystąpienia koncentrowała się na możliwościach poprawy jakości powierzchni oraz znaczeniu odpowiednio dobranych metod postprocessingu. Drugie wystąpienie miało charakter branżowy i było poświęcone projektowaniu elementów hydraulicznych z myślą o ich wytwarzaniu przyrostowym. W prezentacji „Metodyka projektowania bloków hydraulicznych do druku w technologii DMLS” Piotr Jędrzejewski, Team Lider R&D, pokazał, jak odpowiednie podejście projektowe pozwala wykorzystać możliwości technologii druku 3D z metalu - od przygotowania geometrii i optymalizacji konstrukcji po uwzględnienie specyfiki procesu wytwarzania. Udział w AM26 był dla AMTH okazją nie tylko do zaprezentowania rezultatów prowadzonych prac badawczo-rozwojowych, ale również do wymiany doświadczeń z przedstawicielami środowiska akademickiego i przemysłowego. Połączenie badań, projektowania i praktycznego zastosowania technologii przyrostowych stanowi jeden z ważnych kierunków rozwoju AMTH. Na długo zapadnie nam w pamięć również bankiet w Wieliczce, uświetniony piękną oprawą muzyki na żywo , który był doskonałą okazją do integracji i rozmów w wyjątkowej atmosferze. Szczególne podziękowania kierujemy do dr. hab. inż. Krzysztofa Żaby, prof. AGH – Przewodniczącego Konferencji AM26 , za organizację wydarzenia i stworzenie przestrzeni do wymiany wiedzy oraz doświadczeń. Dziękujemy również Akademii Górniczo-Hutnicze j za możliwość udziału w tym ważnym spotkaniu środowiska Additive Manufacturing oraz wszystkim prelegentom i uczestnikom za inspirujące rozmowy i merytoryczną wymianę doświadczeń.
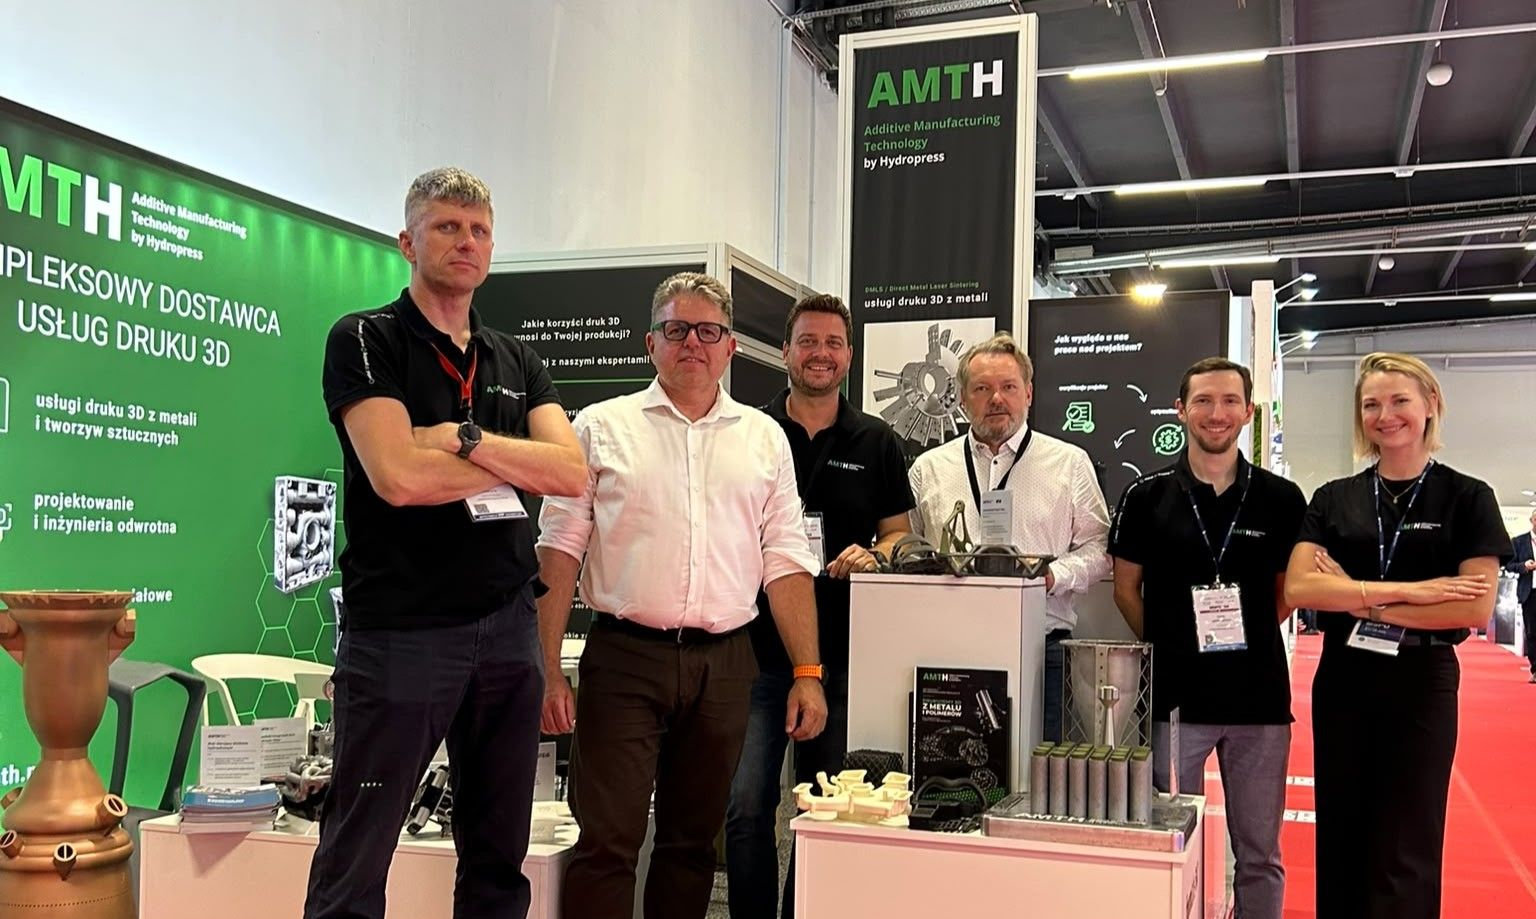
MSPO / XXXIV Międzynarodowy Salon Przemysłu Obronnego Termin: 8-11 września 2026 Miejsce: Targi Kielce Tegoroczna edycja Międzynarodowego Salonu Przemysłu Obronnego MSPO w Kielcach była dla AMTH okazją do zaprezentowania potencjału przemysłowego druku 3D z metali i tworzyw sztucznych oraz jego zastosowań w rozwiązaniach typu dual-use. Na stoisku zaprezentowaliśmy przykłady komponentów, wykonanych technologiami przyrostowymi dla różnych gałęzi przemysłu – od aerospace i hydrauliki siłowej, przez przemysł maszynowy, po rozwiązania znajdujące zastosowanie w sektorze defence. Od hydrauliki siłowej po aerospace Jednym z prezentowanych przykładów była komora spalania o wymiarach 421 mm x 840 mm, przeznaczona do silnika rakietowego pierwszego i drugiego stopnia. Silnik ma znaleźć zastosowanie w rakiecie przeznaczonej do wyniesienia małego satelity. Projekt został zrealizowany przez firmę AMCM. Na stoisku znalazła się również wykonana przez AMTH komora spalania silnika rakietowego, wykonana w technologii DMLS/SLM dla Politechniki Gdańskiej w ramach projektu realizowanego przez zespół SimLE. Komponent pokazuje możliwości technologii przyrostowych w wytwarzaniu elementów o złożonej geometrii i wymagających kanałach wewnętrznych. Szeroko prezentowaliśmy także doświadczenie AMTH w obszarze hydrauliki siłowej – m.in. drukowane z metali bloki hydrauliczne, których konstrukcję projektowaliśmy z uwzględnieniem redukcji masy, konsolidacją funkcji oraz optymalizacją przepływu medium. To przykład realizacji, która może znaleźć zastosowanie zarówno w klasycznych aplikacjach przemysłowych, jak i rozwiązaniach dual-use. Materiały wykorzystane do produkcji bloków to aluminium AlSi10Mg, stal nierzdzewna 316L i spawalna stal narzędziowa MS1. Technologie przyrostowe dla defence Istotną częścią prezentacji były komponenty i demonstratory związane z sektorem obronnym. Pokazaliśmy m.in. wymienniki ciepła, metalowe tłumiki do broni oraz elementy konstrukcyjne, których wykonanie metodami przyrostowymi pozwala projektować i wytwarzać części o geometrii trudnej lub niemożliwej do uzyskania konwencjonalnymi metodami. Jednym z prezentowanych rozwiązań był dron przechwytujący, zaprojektowany do działań typu „hit-to-kill”, czyli neutralizacji innych dronów poprzez precyzyjne uderzenie, bez zastosowania materiałów wybuchowych. Konstrukcja została wykonana z materiału PA2200 na systemie EOS P3 NEXT, pokazując potencjał przemysłowego druku 3D z tworzyw sztucznych również w zastosowaniach związanych z bezpieczeństwem i obronnością. Spotkania i rozmowy o przyszłości produkcji MSPO 2026 było dla nas nie tylko prezentacją możliwości technologii DMLS i SLS, ale przede wszystkim miejscem spotkań z przedstawicielami przemysłu, nauki i sektora obronnego. Na naszym stoisku gościliśmy wiele firm i instytucji, w tym przedstawicieli Polskiej Grupy Zbrojeniowej (PGZ) . Rozmowy podczas targów pokazały, że technologie addytywne coraz częściej postrzegane są nie tylko jako narzędzie prototypowania, ale również jako element nowoczesnego łańcucha dostaw – umożliwiający szybsze projektowanie, produkcję krótkoseryjną, wytwarzanie części zamiennych na żądanie oraz lokalną produkcję komponentów. Dziękujemy wszystkim Klientom, Partnerom i Gościom, którzy odwiedzili nasze stoisko podczas MSPO 2026. Do zobaczenia na kolejnych wydarzeniach!
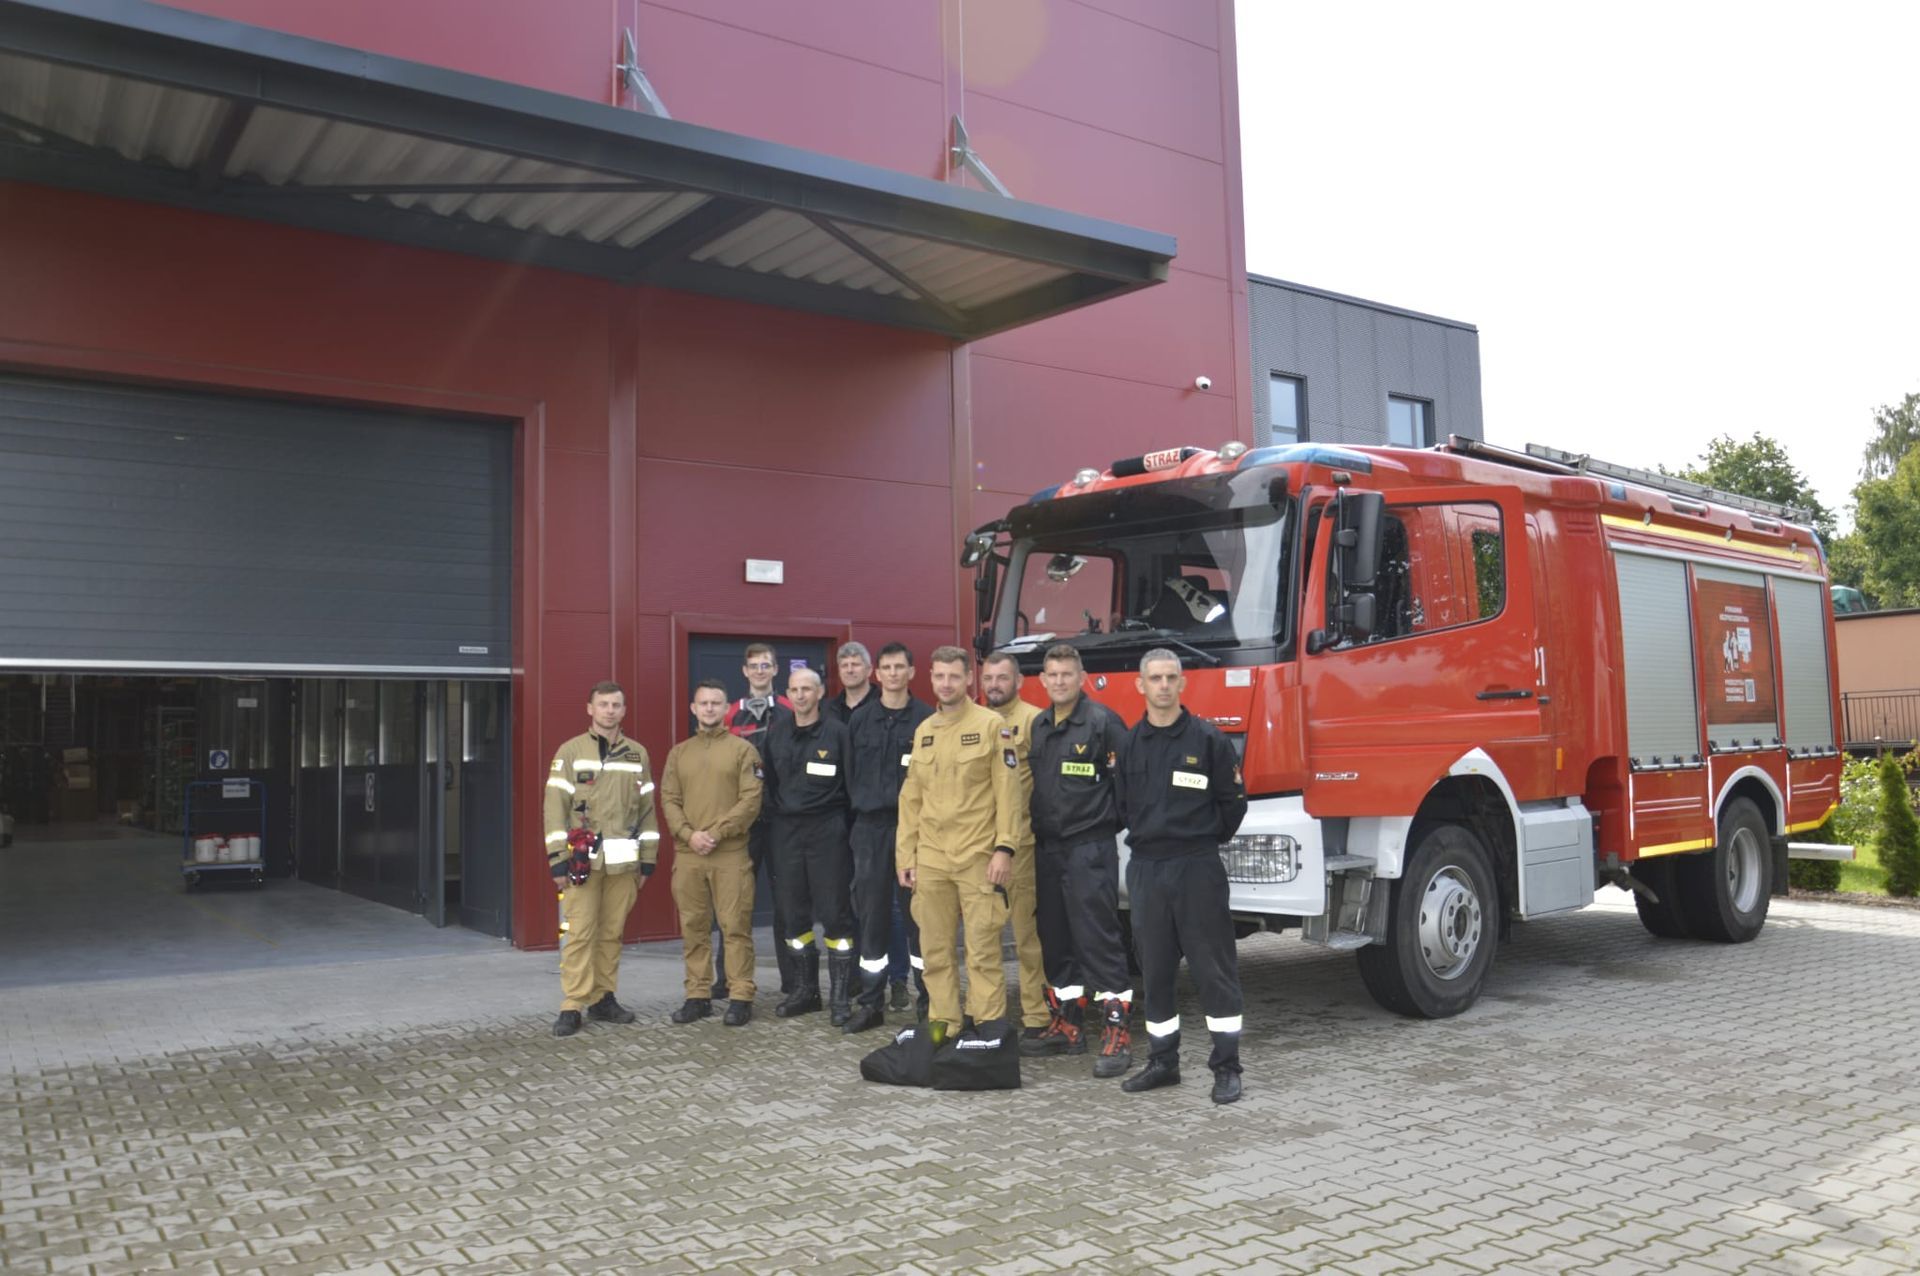
Bezpieczeństwo przede wszystkim! Nowoczesne technologie produkcyjne wymagają nie tylko wiedzy inżynierskiej, ale również odpowiedniego przygotowania na sytuacje awaryjne. W Centrum Badawczo-Rozwojowym Hydropress & AMTH przeprowadziliśmy ćwiczenia przeciwpożarowe wspólnie ze strażakami z PSP w Rumi. Była to okazja do praktycznej weryfikacji naszych procedur bezpieczeństwa i ewakuacji, ale również do wymiany doświadczeń dotyczących specyfiki procesów realizowanych w naszym CBR. Technologie przyrostowe, takie jak DMLS i SLS, a także obróbka cieplna, postprocessing oraz badania komponentów hydraulicznych, wymagają świadomego podejścia do bezpieczeństwa na każdym etapie procesu. Podczas ćwiczeń zespół AMTH miał możliwość przećwiczenia reakcji na sytuację awaryjną, natomiast strażacy mogli zapoznać się ze specyfiką technologii, urządzeń i materiałów wykorzystywanych w nowoczesnym centrum badawczo-rozwojowym. To dla nas szczególnie ważne. Rozwijając nowe technologie, równolegle rozwijamy procedury, organizację pracy oraz kompetencje zespołu związane z bezpieczeństwem. Bezpieczeństwo to nie pojedyncza procedura – to element całego procesu technologicznego. Dziękujemy strażakom z Rumi za profesjonalnie przeprowadzone ćwiczenia, zaangażowanie i cenną wymianę doświadczeń.

Premiera bolidu PGR-09 PGRacing Team Na Dziedzińcu Fahrenheita w Gmachu Głównym Politechniki Gdańskiej odbyła się w lipcu premiera bolidu PGR-09, najnowszej konstrukcji PGRacing Team. W wydarzeniu uczestniczyli studenci, przedstawiciele władz uczelni, sponsorzy oraz partnerzy zespołu, wśród których znalazło się również AMTH. Prezentacja PGR-09 była zwieńczeniem wielu miesięcy intensywnej pracy studentów Politechniki Gdańskiej - od projektowania i analiz inżynierskich, przez testy, aż po budowę gotowego pojazdu. Nowa, dziewiąta generacja bolidu została przygotowana z myślą o rywalizacji w międzynarodowym cyklu Formula Student. AMTH, jako partner PGRacing Team AMTH aktywnie wspiera zespół od strony technologicznej, realizując wydruki 3D elementów bolidu. Współpraca przy projekcie jest przykładem wykorzystania technologii przyrostowych w wymagających projektach inżynierskich oraz okazją do połączenia wiedzy i doświadczenia przemysłowego z kompetencjami młodych konstruktorów. Cieszymy się, że jesteśmy częścią tego projektu. 2. miejsce w Formula Student Austria 2026 Już tydzień po premierze PGRacing Team rozpoczął rywalizację w sezonie Formula Student. PGR-09 ma więc za sobą pierwsze wyścigi (w Czechach i Austrii) oraz pierwsze sukcesy tj. 2. miejsce w konkurencji Skidpad na zawodach Formula Student Austria 2026. Trzymamy kciuki za PGRacing Team i życzymy całemu zespołowi świetnych wyników oraz sukcesów podczas tegorocznych wyścigów!

Druk 3D metalu otwiera nowe możliwości w projektowaniu narzędzi skrawających Rozwój technologii przyrostowych w produkcji metali sprawia, że druk 3D coraz częściej znajduje zastosowanie nie tylko w produkcji części końcowych, ale również zaawansowanych narzędzi skrawających. Doskonałym przykładem jest specjalistyczne narzędzie przeznaczone do obróbki otworu stojana (stator hole) w obudowie silnika elektrycznego. Narzędzie zostało wykonane metodą druku 3D z proszku stali narzędziowej, a jego powierzchnie skrawające wyposażono w ostrza PCD (Polycrystalline Diamond – diament polikrystaliczny). Połączenie wysokiej wytrzymałości materiału bazowego z wyjątkową odpornością ostrzy na zużycie pozwala osiągnąć wysoką wydajność oraz stabilność procesu obróbki.
